 English
 Español
 Deutsch
 русский
Die Wahl zwischen Warmkammer- und Kaltkammer-Druckguss sollte nicht von der Maschinenverfügbarkeit oder Gewohnheit abhängen. Sie richtet sich zunächst nach dem Material, dann nach der Teilegröße, dem Produktionsvolumen und den Toleranzanforderungen. Kurz gesagt: Warmkammer-Druckguss eignet sich am besten für Zink und andere Legierungen mit niedrigem Schmelzpunkt, während Kaltkammer-Druckguss die Standardmethode für Aluminium und andere Legierungen mit hohem Schmelzpunkt ist. In der folgenden Übersicht wird erläutert, wie sich die beiden Prozesse unterscheiden und warum die Entscheidung wichtig ist, bevor Sie sich für die Werkzeugausstattung entscheiden.
Was ist Warmkammer-Druckguss?
Beim Warmkammer-Druckguss wird ein integrierter Ofen verwendet, der das geschmolzene Metall in der Maschine hält. Ein im Schmelzbad eingetauchter Schwanenhalsmechanismus leitet das Metall in eine Schusskammer, während ein Kolben es in die geschlossene Form drückt. Da das Metall zwischen dem Schmelzen und dem Einspritzen nie die Maschine verlässt, ist der Zyklus schnell und effizient.
Dieses Verfahren eignet sich hervorragend für Zink, Zinn, Blei und bestimmte Magnesiumlegierungen. Ihre niedrigen Schmelztemperaturen schützen den Schwanenhals und den Kolben aus Stahl vor übermäßigem Verschleiß. Dadurch entstehen beim Warmkammer-Druckguss kleine, detaillierte Teile mit hervorragender Oberflächenbeschaffenheit, guter Maßhaltigkeit und hohen Produktionsraten. Typische Produkte sind Schlösser, Steckverbinder, Gürtelschnallen und Kleingehäuse.
Die Haupteinschränkung liegt in der Legierungskompatibilität. Wenn Aluminium oder eine andere hochschmelzende Legierung in eine Heißkammermaschine gegossen wird, greift die Metallschmelze die ständig unter Wasser befindlichen Stahlbauteile an. Die Werkzeuge verschlechtern sich schnell und die Qualität des Gusses leidet. Aus diesem Grund ist das Heißkammerverfahren für die meisten Strukturteile aus Aluminium kein praktikabler Weg.
Was ist Kaltkammer-Druckguss?
Beim Kaltkammer-Druckguss werden die Schritte Schmelzen und Einspritzen getrennt. Die Legierung wird in einem Ofen außerhalb der Maschine geschmolzen und dann mit einer Gießpfanne oder einem Roboterarm in eine Schusshülse abgemessen. Ein Kolben drückt das Metall unter hohem Druck aus der Schusshülse in die Matrize.
Da die Maschinenteile nicht ständig in geschmolzenes Metall eingetaucht sind, können Kaltkammermaschinen Legierungen verarbeiten, die bei viel höheren Temperaturen schmelzen. Aluminium ist das häufigste Material, gefolgt von Magnesium, Messing und Kupferlegierungen. Dadurch eignet sich das Verfahren für Bauteile, die eine hohe Festigkeit, Hitzebeständigkeit und ein geringeres Gewicht erfordern.
Der Kompromiss ist ein längerer Zyklus. Das Metall muss bei jedem Schuss in die Schusshülse überführt werden, wobei beim Übertragen etwas Wärme verloren geht. Der Bediener muss außerdem die Gießtemperatur und die Schussparameter sorgfältig kontrollieren. Für Aluminiumteile sind diese Kosten akzeptabel, da die Kaltkammer die einzige stabile Möglichkeit zur Herstellung von Hochdruck-Aluminium-Druckgussteilen ist.
Heißkammer vs. Kaltkammer: Hauptunterschiede
Die Gegenüberstellung der beiden Prozesse verdeutlicht deren Auswirkungen auf das Teiledesign und die Kosten. Die folgende Tabelle vergleicht die wichtigsten Punkte.
| Parameter | Heiße Kammer | Kalte Kammer |
|---|---|---|
| Schmelzort | Im Inneren der Maschine | Separater Ofen |
| Kompatible Legierungen | Zink, Zinn, Blei, etwas Magnesium | Aluminium, Magnesium, Messing, Kupfer |
| Zykluszeit | Kurz; Metall ist immer bereit | Länger; Vor jedem Schuss wird Metall übertragen |
| Teilegröße | Am besten für kleine und mittlere Teile geeignet | Klein bis groß, einschließlich Strukturteilen |
| Wandstärke | Dünne und komplizierte Wände möglich | Kann unter hohem Druck dünne und dicke Abschnitte herstellen |
| Sterbe das Leben | Länger aufgrund der niedrigeren Schmelztemperatur | Kürzer, da hochwarmfeste Legierungen die Matrize beanspruchen |
| Oberflächenbeschaffenheit | Ausgezeichnet | Gut; Möglicherweise ist eine Nachbearbeitung erforderlich |
| Typische Anwendungen | Schlösser, Anschlüsse, Griffe, Kleingehäuse | Automobil, Elektrofahrzeuge, Kommunikation, Beleuchtung, Industriegehäuse |
Bei der Wahl kommt es nicht darauf an, welche Maschine in absoluten Zahlen besser ist. Dabei geht es darum, den Prozess auf die Legierung und die funktionellen Anforderungen des Bauteils abzustimmen.
Überlegungen zu Werkzeugausstattung, Zykluszeit und Kosten
Die Werkzeugkosten richten sich nach dem Prozess und der Legierung. Bei Legierungen mit niedrigem Schmelzpunkt sind Heißkammermaschinen im Allgemeinen kostengünstiger im Betrieb, da die Matrize kühler bleibt und das System automatisch mit hoher Geschwindigkeit läuft. Bei Kaltkammermaschinen sind ein externer Ofen, eine Gießpfanne oder ein Roboter sowie höhere Einspritzdrücke erforderlich, sodass der Ausrüstungsumfang und die Wartungskosten höher sind. Beim Kaltkammerguss wird die Form auch stärker beansprucht, da Aluminium mit einer Temperatur von etwa 660 Grad Celsius oder höher eindringt und im Hohlraum ungleichmäßig abkühlt.
Bei der Zykluszeit geht es nicht nur um den Gussschuss. Bei der Kaltkammerproduktion umfasst jeder Zyklus die Zeit, die für den Transfer der Schmelze vom Ofen in die Gießkammer benötigt wird. Dieser zusätzliche Schritt macht die Maschine von Natur aus langsamer als eine Heißkammermaschine. Bei Aluminiumteilen ist der langsamere Zyklus jedoch akzeptabel, da es keine Alternative gibt, die die gleiche Kombination aus Festigkeit, Dimensionsstabilität und Gewichtsreduzierung bieten kann.
So wählen Sie den richtigen Prozess aus
Beginnen Sie den Auswahlprozess mit der Legierung. Handelt es sich bei dem vorgegebenen Material um Aluminium, ist die Entscheidung bereits gefallen: Kaltkammer-Druckguss ist gefragt. Wenn es sich bei dem Material um Zink oder eine andere Legierung mit niedrigem Schmelzpunkt handelt, vergleichen Sie die Produktionsmenge, die Teilegröße und die Toleranzanforderungen.
- Bestätigen Sie die Legierungsfamilie und ihren Schmelzpunkt.
- Definieren Sie die Teilegröße, Wandstärke und Funktionsanforderungen.
- Schätzen Sie das jährliche Produktionsvolumen.
- Überprüfen Sie die Toleranz- und Oberflächenbearbeitungsanforderungen.
- Vergleichen Sie die Werkzeuginvestitionen mit den Stückkosten und der Vorlaufzeit.
Für kleine Zinkteile mit hohen Produktionsmengen ist Warmkammer-Druckguss oft die wirtschaftlichste Option. Für Aluminiumteile, die Hitze oder Vibrationen standhalten müssen, ist die Kältekammer der einzig praktikable Weg. Sobald das Material festgelegt ist, ergibt sich ganz natürlich die Wahl der Maschine.
Warum Aluminiumteile normalerweise Kaltkammerdruckguss benötigen
Aluminium ist das Standardmaterial, wenn ein Teil Gewicht sparen, Wärme leiten oder Vibrationen standhalten muss. Heißkammermaschinen können dieses Material nicht verarbeiten, da das geschmolzene Aluminium die Stahlbauteile angreifen würde, die ständig mit der Schmelze in Kontakt stehen. Stattdessen setzen die Hersteller auf Kaltkammer-Hochdruckguss und fügen dann CNC-Bearbeitung und Oberflächenbehandlung hinzu.
In Automobilanwendungen ist ein Aluminium-Ölwanne aus Druckguss muss dicht genug sein, um Lecks zu verhindern, und steif genug, um Motorzubehörteile zu tragen. Es wird auf einer Kaltkammermaschine hergestellt, anschließend bearbeitet und druckgeprüft, um den Montagespezifikationen zu entsprechen.
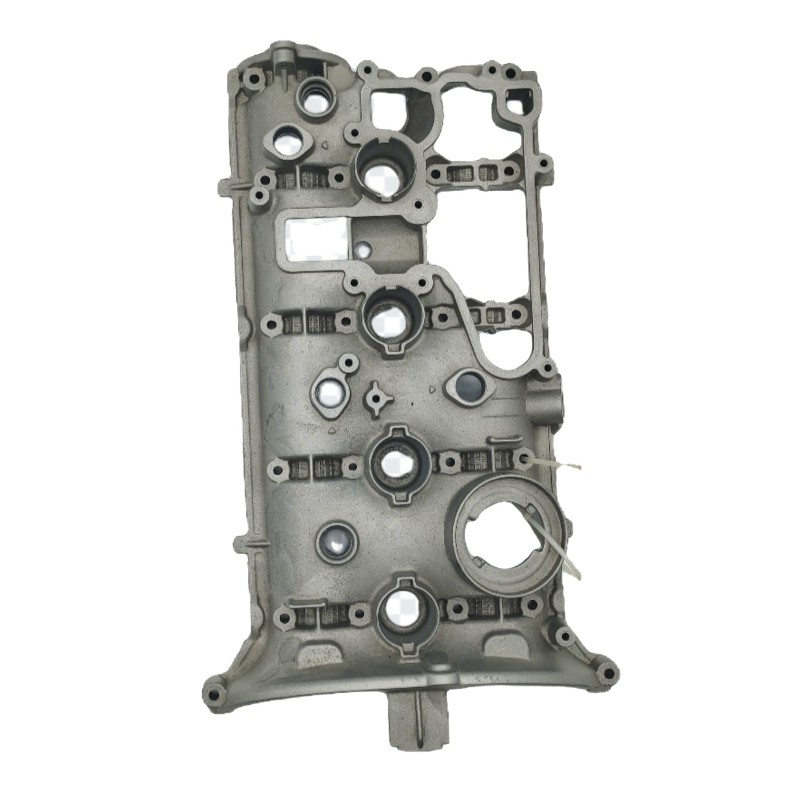
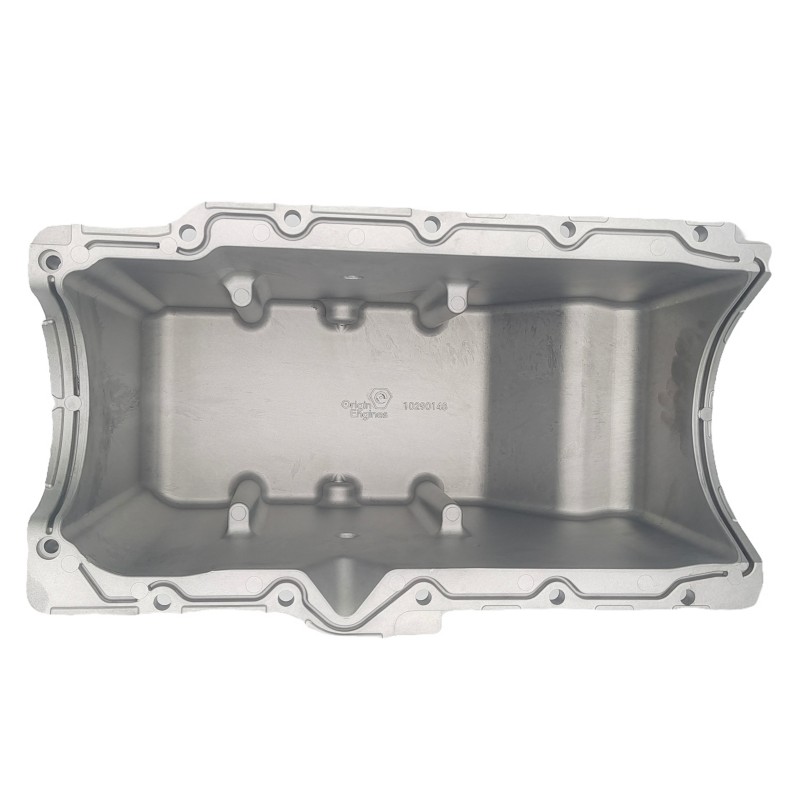 Kundenspezifische Ölwannen-Druckguss-Lieferanten aus Aluminiumlegierung, Fabrik - Ningbo Jinyao Mac Ningbo Jinyao Machinery Co., Ltd. ist ein kundenspezifischer Ölwannen-Druckgusslieferant für Aluminiumlegierungen in China und eine Druckgussfabrik für Ölwannen-Aluminiumlegierungen. Produkt anzeigen →
Die gleiche Logik gilt für elektrifizierte Antriebsstränge. Ein Elektrisches Antriebssystem aus Aluminiumdruckguss schützt die Leistungselektronik und reduziert gleichzeitig das Gesamtgewicht, muss aber auch dafür sorgen, dass dünne Wände bei hohem Einspritzdruck einwandfrei bleiben.
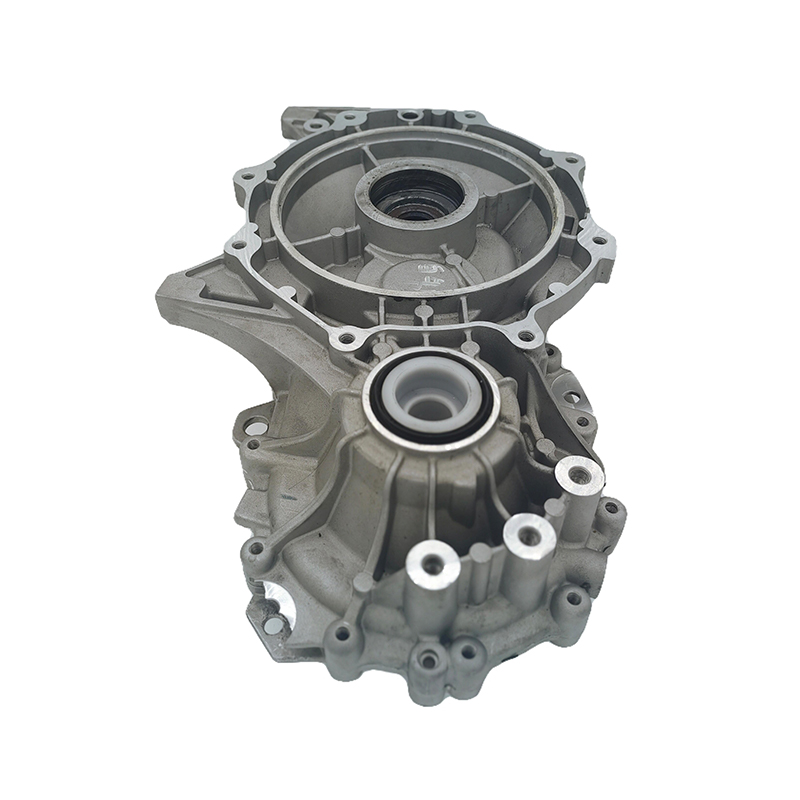
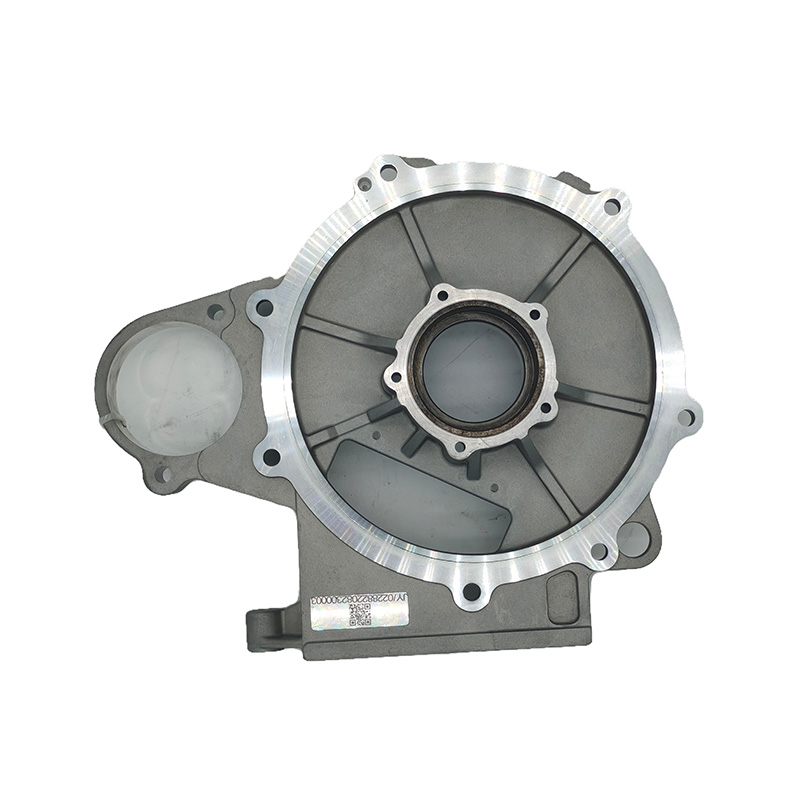 Kundenspezifische Druckguss-Lieferanten für elektrische Antriebssysteme aus Aluminiumlegierung, Fabrik - Nin Ningbo Jinyao Machinery Co., Ltd. ist ein chinesischer Druckgusslieferant für kundenspezifische elektrische Antriebssysteme aus Aluminiumlegierungen und elektrische ... Produkt anzeigen →
In der Kommunikationsinfrastruktur ein Gehäuse der Basisstation aus Aluminiumlegierung benötigt ebene Flächen und genaue Montagepunkte. Kaltkammerguss mit anschließender CNC-Bearbeitung ist der zuverlässige Weg für diese Gehäuse.
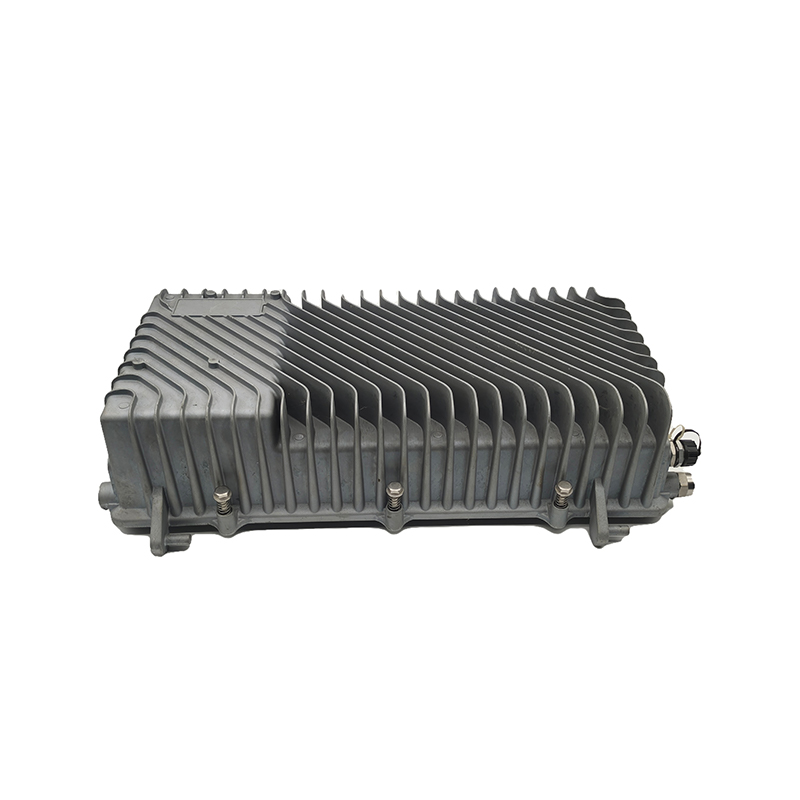 Kundenspezifisches Basisstationsgehäuse aus Aluminiumlegierung aus Druckguss, Lieferanten, Fabrik – Ning Ningbo Jinyao Machinery Co., Ltd. ist ein kundenspezifischer Druckgusslieferant für Basisstationsgehäuse aus Aluminiumlegierung in China und ein Lieferant von Basisstationsgehäusen aus Aluminiumlegierung. Produkt anzeigen →
Was Sie zu einem Druckgusslieferanten mitbringen sollten
Eine klare Angebotsanfrage liefert dem Lieferanten die Informationen, die er benötigt, um den richtigen Prozess zu empfehlen und ein genaues Angebot abzugeben. Zu den nützlichsten Eingaben gehören:
- Teilezeichnungen mit Abmessungen, Toleranzen und Materialspezifikationen.
- Jährliches Volumen und Zielzykluszeit.
- Qualitätsstandards oder Leistungstests, die für das Teil gelten.
- Der Lieferumfang umfasst: Rohguss, CNC-Bearbeitung, Oberflächenbehandlung oder Montage.
Bevor Produktionswerkzeuge geschnitten werden, kann das Design durch Prototypenguss oder CNC-Bearbeitung aus einem Block überprüft werden. Ein Lieferant, der sowohl Druckguss- als auch Bearbeitungsfähigkeiten besitzt, kann empfehlen, wo Entformungsschrägen, Radien und Vorsprünge hinzugefügt werden müssen, um die Gießbarkeit zu verbessern, ohne das Teil zu schwächen.
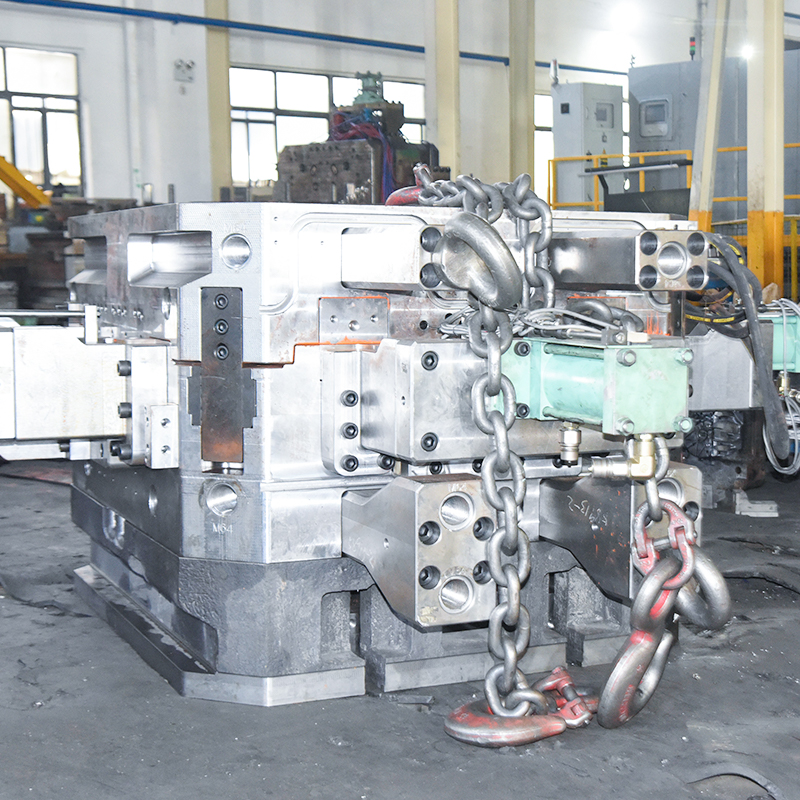
Die Erfahrung der Lieferanten macht den Unterschied zwischen einem Gussprojekt und einem fertigen Teileprogramm. Ein Lieferant mit Eigener Formenbau kann die Werkzeugkonstruktion mit dem gewählten Druckgussverfahren verknüpfen, was die Durchlaufzeit verkürzt und viele häufige Gussfehler verhindert. Auch Nachbearbeitungsvorgänge verdienen Aufmerksamkeit; Nachbearbeitungstechniken für Druckgussteile Erklären Sie, warum CNC-Bearbeitung, Entgratung und Oberflächenbehandlung in den gleichen Planungsprozess gehören wie der Guss selbst.
Die Wahl zwischen Warmkammer- und Kaltkammer-Druckguss ist keine Frage der Beliebtheit. Lassen Sie die Legierung und die Funktion des Bauteils den Prozess bestimmen und wählen Sie dann einen Lieferanten, der den gesamten Prozess von der Werkzeugherstellung bis zur Endbearbeitung unterstützen kann. Dieser Ansatz reduziert Risiko, Kosten und Zeit vom ersten Artikel bis zur vollständigen Produktion.

 1 Gebäude Nr. 1 Nr. 226. Tiantaishan Road, Daqi Street. Bezirk Beilun, Stadt Ningbo, Provinz Zhejiang, China
 +86-15967858563

