 English
 Español
 Deutsch
 русский
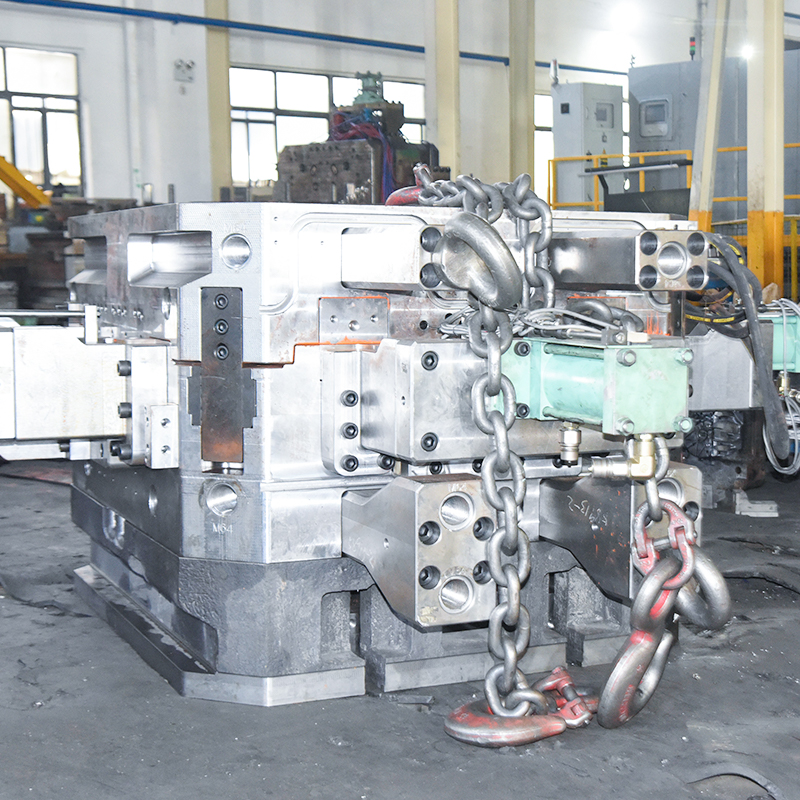
Das Richtige wählen Druckgussform kommt es darauf an, vier Faktoren an Ihre Produktionsanforderungen anzupassen: das Gießverfahren (Warmkammer vs. Kaltkammer), Gussstahlsorte, Anzahl der Hohlräume und erwartetes Produktionsvolumen . Heißkammerformen eignen sich für Metalle mit niedrigem Schmelzpunkt wie Zink und Magnesium, während Kaltkammerformen für Aluminium erforderlich sind, das bei einer Temperatur schmilzt, die die in der Heißkammer eingetauchten Komponenten beschädigen würde. Die Auswahl des Formstahls hängt dann vom Produktionsvolumen ab – H13 Werkzeugstahl handhabt grob 100.000 bis 150.000 Schüsse für die Standardaluminiumproduktion, während Premiumstähle diese Lebensdauer bei Großserien erheblich verlängern können. Wenn Sie den Prozesstyp und die Stahlsorte im Voraus richtig festlegen, vermeiden Sie die beiden teuersten Fehler beim Druckguss: die Wahl einer Form, die mit Ihrem Metall nicht kompatibel ist, oder einer Form, die lange vor Abschluss Ihres Produktionslaufs verschleißt.
Heiße Kammer vs. Kalte Kammer: Die erste Entscheidung
Diese Wahl wird fast ausschließlich vom zu gießenden Metall bestimmt, da es eher auf die Kompatibilität der Ausrüstung als auf die Präferenz ankommt.
| Faktor | Heiße Kammer | Kalte Kammer |
|---|---|---|
| Kompatible Metalle | Zink, Magnesium, Blei | Aluminium, Messing, Kupferlegierungen |
| Zyklusgeschwindigkeit | Schneller (typischerweise 15–20 Sek.) | Langsamer (typischerweise 30–60 Sek.) |
| Schmelzmethode | Metall im Tauchofen geschmolzen | Separat geschmolzenes Metall, hineingeschöpft |
| Typische Teilegröße | Klein bis mittel | Klein bis groß |
Der Versuch, Aluminium durch Heißkammergeräte laufen zu lassen, ist kein sinnvoller Ersatz – der Schmelzpunkt von Aluminium ist hoch genug, um den untergetauchten Schwanenhals und die Pumpenkomponenten, auf die Heißkammermaschinen angewiesen sind, zu korrodieren, weshalb Kaltkammern unabhängig vom Produktionsvolumen der Standard für Aluminium sind.
Formstahlsorten und ihre Produktionslebensdauer
Die Qualität des Formstahls steht in direktem Zusammenhang damit, wie viele Schüsse (einzelne Gusszyklen) die Form erzeugen kann, bevor Kavitätsverschleiß, Hitzerisse oder Risse eine Reparatur oder einen Austausch erfordern.
| Stahlsorte | Typische Schusslebensdauer (Aluminium) | Am besten geeignet für |
|---|---|---|
| H13 | 100.000–150.000 Schüsse | Standardproduktionsläufe, häufigste Wahl |
| 8407 (Premium H13) | 150.000–250.000 Schüsse | Höhere Stückzahlen, komplexe Geometrien |
| DIEVAR / Hochleistungslegierungen | 250.000 Schüsse | Automobil- und Strukturteile in sehr großen Stückzahlen |
| P20 (weicherer Stahl) | 10.000–50.000 Schüsse | Nur Prototypen oder Kleinserienproduktion |
Anpassung der Forminvestition an das Produktionsvolumen
Da die Gussformkosten erheblich mit der Stahlsorte und der Verarbeitungsqualität skalieren, ist es sinnvoll, die Investition auf Ihr erwartetes Gesamtproduktionsvolumen zu bemessen, anstatt standardmäßig auf die Option mit den höchsten Spezifikationen zu setzen.
- Schätzen Sie das Gesamtvolumen der Teile über die gesamte Lebensdauer des Produkts hinweg und nicht nur über die erste Bestellmenge.
- Für Unterläufe 50.000 Teile Eine Standard-H13-Form ist in der Regel ausreichend und kostengünstiger als Premium-Legierungen.
- Für großvolumige Auflagen von Automobil- oder Konsumgütern 500.000 Teile Über die gesamte Lebensdauer der Form amortisieren sich hochwertiger Stahl und zusätzliche Investitionen in die Hohlraumkühlung in der Regel durch geringere Ausfallzeiten und Nacharbeiten.
- Berücksichtigen Sie geplante Wartungsintervalle – bei den meisten Formen sind geringfügige Hohlraumpolierungen oder Reparaturen im Bereich erforderlich 50.000–75.000 Schuss Markierung unabhängig von der Stahlsorte.
Anzahl der Kavitäten: Formen mit einer oder mehreren Kavitäten
- Formen mit einer Kavität – geringere Vorabkosten für Werkzeuge, einfachere Modifizierung während der Designiteration und die Standardwahl für Prototyping oder die Produktion kleinerer Stückzahlen.
- Mehrkavitätenformen (2, 4, 8) — höhere Vorabkosten, aber proportional niedrigere Kosten pro Teil bei Volumen, da mehrere Teile pro Schusszyklus hergestellt werden.
Als grober Richtwert gilt, dass sich bei einem 4-fach-Werkzeug die zusätzlichen Werkzeugkosten im Vergleich zu einem 1-fach-Werkzeug in der Regel amortisieren, sobald das Produktionsvolumen ungefähr übersteigt 75.000 bis 100.000 Gesamtzahl der Teile, wobei sich dieser Schwellenwert mit der Komplexität und Größe der Teile verschiebt.
Designfaktoren, die die Auswahl der Form beeinflussen
Wandstärke und Teilekomplexität
Dünnere, kompliziertere Teilegeometrien erhöhen das Risiko eines vorzeitigen Hohlraumverschleißes und erfordern eine sorgfältigere Anschnitt- und Angusskonstruktion, was dazu führen kann, dass ein Projekt selbst bei moderaten Produktionsmengen in Richtung eines höherwertigen Stahls tendiert.
Kühlkanaldesign
Gut gestaltete konforme oder optimierte Kühlkanäle reduzieren die Zykluszeit und die thermische Belastung der Form und verlängern direkt die Lebensdauer der Kugeln, unabhängig von der gewählten Basisstahlsorte.
Häufige Fehler bei der Auswahl einer Druckgussform
- Die Wahl eines Kaltkammerverfahrens für Zink oder eines Warmkammerverfahrens für Aluminium führt zu einer Fehlanpassung der Ausrüstung und Produktionsverzögerungen.
- Auswahl eines minderwertigen Stahls, um Vorlaufkosten bei einem Projekt zu sparen, dessen Umfang später deutlich über die ursprüngliche Volumenschätzung hinausgeht.
- Das Kühlkanaldesign wurde zugunsten der Hohlraumgeometrie außer Acht gelassen, was zu längeren Zykluszeiten und einer kürzeren Werkzeuglebensdauer führte.
- Die Entscheidung für eine Form mit mehreren Kavitäten, bevor die Designiteration abgeschlossen ist, macht die Implementierung späterer Designänderungen deutlich teurer.
Das Richtige wählen die casting mould starts with matching the process type — hot chamber or cold chamber — to your specific metal, since this isn't a flexible choice. From there, select a mould steel grade sized to your total expected production volume (H13 for standard runs, premium alloys for high-volume automotive work), and weigh single- versus multi-cavity tooling based on where your per-part cost savings actually justify the added upfront investment. Getting these fundamentals right prevents the costly mistakes of equipment incompatibility or a mould that fails well before your production run is finished.

 1 Gebäude Nr. 1 Nr. 226. Tiantaishan Road, Daqi Street. Bezirk Beilun, Stadt Ningbo, Provinz Zhejiang, China
 +86-15967858563

