 English
 Español
 Deutsch
 русский
Jedes Aluminiumteil, das eine Hochdruckgussmaschine verlässt, trägt den Fingerabdruck eines einzelnen Werkzeugteils: der Druckgussform. Es sieht aus wie zwei schwere Stahlblöcke, enthält aber in seinem Inneren ein komplettes Miniatursystem aus Kanälen, Überläufen, Kühlleitungen, Auswerferstiften und Schiebern, die mit Toleranzen im Hundertstel-Millimeter-Bereich zusammengefügt sind. Wechseln Sie die Matrize und die gleiche Maschine produziert eine Ölwanne, ein Basisstationsgehäuse oder ein Strukturteil für einen Elektroroller.
In diesem Leitfaden wird das gesamte Thema aus Werkstattsicht erläutert: Was eine Matrize eigentlich ist, welche Komponenten darin sitzen, wie sich die Haupttypen unterscheiden, wie ein Entwurf von der Zeichnung zum laufenden Werkzeug übergeht, welche Stahlsorten sich am besten halten, warum Matrizen versagen und was eine Matrize über einen langen Produktionslauf hinweg am Leben hält.
Was ist eine Druckgussform?
Eine Druckgussform ist ein wiederverwendbares Metallwerkzeug, das normalerweise aus zwei oder mehr Blöcken wärmebehandelten Stahls besteht und sich schließt, um einen Hohlraum zu bilden, der zum fertigen Teil passt. Geschmolzenes Metall wird unter Druck in diesen Hohlraum gedrückt und dort gehalten, während es erstarrt. Anschließend öffnet sich die Form und der Guss wird ausgeworfen. Derselbe Hohlraum kann diesen Zyklus viele tausend Male wiederholen.
Was eine Matrize von anderen Gusswerkzeugen unterscheidet, ist der Druck und die Geschwindigkeit. Beim Hochdruck-Druckguss wird geschmolzenes Aluminium im Bruchteil einer Sekunde in den Hohlraum gepresst, während die Maschine die beiden Hälften mit einer sehr großen Schließkraft zusammenklemmt. Dadurch entstehen mehrere harte Einschränkungen:
- Das Werkzeug muss steif genug sein, um wiederholten Spannkräften und dem Aufprall des einströmenden Metalls standzuhalten.
- Der Hohlraum füllt sich in Millisekunden, daher muss die Luft, die sich bereits darin befindet, im selben Moment irgendwo entweichen können.
- Die Temperatur des Chips muss sorgfältig verwaltet werden, da ein Chip, der zu heiß oder zu kalt läuft, überraschend schnell aus dem Toleranzbereich abdriftet.
- Die Trennfuge muss dicht abschließen, da sonst unter Druck Metall an den Rändern austritt.
Diese vier Einschränkungen erklären fast jede Designentscheidung, die im Rest dieses Artikels beschrieben wird.
In einer Zeile: Eine Druckgussform ist ein Formgeber, ein Wärmetauscher, eine Entlüftung, ein Auswurfmechanismus und ein Druckbehälter, alles eingebaut in zwei Stahlblöcke.
Es lohnt sich auch zu sagen, was ein Würfel nicht ist. Es ist nicht dauerhaft. Die Trennfuge verschleißt, im Anschnittbereich entstehen Hitzerisse, Auswerferstifte verbiegen sich, Schieber blockieren. Die Lebensdauer der Matrize wird in Schüssen gezählt, d. h. vollständige Klemm- und Auswurfzyklen. Ein Wartungsplan ist genauso wichtig wie das ursprüngliche Design.
Was sich in einer Druckgussform befindet
Ein Würfel wird normalerweise als einzelnes Objekt beschrieben, in Wirklichkeit handelt es sich jedoch um einen Stapel von Subsystemen. Jeder hat seine Aufgabe und jeder kann der Grund dafür sein, dass ein Teil schiefgeht.
Hohlraum- und Kerneinsätze
Dies sind die beiden Stahlblöcke, deren Lücke zum Teil selbst wird: Der Hohlraum bildet die äußere Oberfläche, der Kern bildet die innere. Normalerweise werden sie als austauschbare Einsätze hergestellt und nicht direkt in die Matrizenbasis eingeschnitten, da sie den meisten Verschleiß erleiden und manchmal ausgetauscht werden müssen, wenn sich ein Design ändert.
Läufer- und Torsystem
Der Anguss, die Angusskanäle und die Anschnitte bilden den Weg, den das Metall nimmt, um die Kavität zu erreichen. Ihre Lage, ihr Querschnitt und ihr Winkel entscheiden darüber, ob das Metall den Hohlraum gleichmäßig ausfüllt oder hineinströmt und Luft an einer gegenüberliegenden Wand einschließt. In der Praxis ist der Anschnitt der Teil einer Matrize, der am häufigsten verändert wird.
Überlauf und Entlüftung
Überlaufbrunnen befinden sich am anderen Ende des Hohlraums, um das erste, schmutzigste Metall und alle eingeschlossenen Oxide aufzufangen. Die dünnen Lüftungskanäle daneben lassen die Luft entweichen, ohne dass Metall durchdringt.
Kühlung und Wärmekontrolle
Gebohrte oder bearbeitete Wasserleitungen verlaufen durch den Hohlraum und die Kerneinsätze, um nach jedem Schuss die Wärme aus dem Stahl abzuleiten. Gut platzierte Linien halten die Matrize auf einer gleichmäßigen Temperatur; Schlecht platzierte Leitungen hinterlassen heiße Stellen, die zu Schrumpfungsporosität und Lötstellen führen.
Auswurfsystem
Auswerferstifte, Hülsen, Platten und Rückholfedern drücken das Gussstück vom Kern. Gleichgewicht ist hier genauso wichtig wie Kraft. In einem kleinen Bereich gruppierte Stifte verzerren das Teil, bevor sie es freigeben.
Basis, Anleitung und Rutschen
Die Matrizenbasis hält alles zusammen und trägt die Hauptspannlast. Führungsstifte und Buchsen halten die beiden Hälften ausgerichtet, während Schieber und Heber Hinterschneidungen freigeben. Gleitschienen sind die Komponenten, die am wahrscheinlichsten festfressen, wenn die Schmierung vernachlässigt wird.
Arten von Druckgussformen
Gesenke werden in der Regel danach klassifiziert, wie viele Kavitäten sie aufweisen und welcher Produktionsstufe sie dienen. Die Wahl hängt von der Teilegröße, dem Jahresvolumen und davon ab, wie viel Variation der Kunde zwischen den Teilen akzeptieren kann.
Matrize mit einer Kavität
Ein Guss pro Zyklus. Die richtige Antwort, wenn das Teil groß ist, die Volumina moderat sind oder die Qualitätsanforderungen so streng sind, dass Unterschiede zwischen den Kavitäten nicht akzeptabel sind.
Matrize mit mehreren Kavitäten
Zwei oder mehr identische Hohlräume innerhalb einer Basis. Die Stückkosten sinken, aber das Füllgleichgewicht wird schwieriger und jeder Hohlraum benötigt eine eigene Entlüftung, die separat betrachtet wird.
Einheit stirbt
Hohlraumeinsätze werden in einen standardisierten Rahmen montiert, sodass verschiedene Teile dieselbe Basis nutzen können. Eine übliche Vereinbarung, wenn die Bestellmengen bescheiden sind und sich die Produktvarianten häufig ändern.
Kombinationswürfel
Mehrere unterschiedliche Kavitäten in einer Basis, die mehr als ein Teil pro Zyklus produzieren. Nützlich für links- und rechtshändige Versionen oder für ein Komponentenpaar, das immer zusammengebaut wird.
Prototyp-Matrize
Schnell gebaut, oft mit weicherem Stahl oder einer vereinfachten Struktur, um Form und Passform zu validieren. Die Lebensdauer ist begrenzt, aber es entstehen echte Abgüsse, bevor das Design eingefroren wird.
Produktionssterb
Das ausgereifte Werkzeug: korrekter Stahl, vollständige Kühlung, ausgewogener Auswurf, austauschbare Einsätze und ein Design, das für Zehntausende Schüsse oder mehr ausgelegt ist.
Vom Zeichnen zum laufenden Würfel: Die Reihenfolge, die funktioniert
Die meisten Probleme bei einem Würfel lassen sich auf eine Entscheidung zurückführen, die in den ersten beiden Schritten unten getroffen wurde. Die Reihenfolge ist genauso wichtig wie die einzelnen Aufgaben.
1. Überprüfung der Zeichnung und Machbarkeitsprüfung
Stellen Sie vor allem die Legierung, das Jahresvolumen, die kritischen Toleranzen und die tatsächliche Funktion des Teils fest. Einige in einer Zeichnung angegebene Anforderungen können im Gusszustand erfüllt werden und müssen nicht auf die maschinelle Bearbeitung übertragen werden.
2. Trennlinienstrategie
Wo der Würfel geteilt wird, ist die Entscheidung, aus der sich alles Weitere ergibt. Es bestimmt, wie das Teil freigegeben wird, wohin die Schieber gehen, welche Oberflächen sichtbar sind und wo das Tor eintreten darf.
3. Anordnung von Läufern, Toren und Entlüftungen
Hier werden Torposition, Kanalabschnitt, Überlaufplatzierung und Entlüftungskanäle definiert. Die Anschnittfläche und die Metallgeschwindigkeit sollten aus der Wandstärke berechnet und nicht aus Gewohnheit gewählt werden.
4. Füllsimulation
Die Simulation zeigt, wo Luft eingeschlossen wird, wo das Metall kalt wird und wo Schrumpfung auftritt, und das alles noch bevor Stahl geschnitten wird. Es sollte verwendet werden, um das Design zu ändern, und nicht, um es nachträglich zu erklären.
5. Detailliertes 3D-Matrizendesign
Struktur, Schlitten, Ejektor-Layout, Kühlkreisläufe und alle Passungen sind finalisiert. Korrekturen in dieser Phase kosten Stunden; Dieselben Korrekturen nach der Bearbeitung kosten Wochen.
6. Stahleinkauf und Grobbearbeitung
Hohlraum- und Kernblöcke werden unter Beibehaltung der Schlichtzugabe geschruppt. Die Rückverfolgbarkeit der Stahlcharge ist ebenso wichtig wie die Qualität selbst.
7. Wärmebehandlung und Endbearbeitung
Das Härten und Anlassen stellt das endgültige Gleichgewicht zwischen Härte und Zähigkeit her. Fertigfräsen, Schleifen, Drahtschneiden und Erodieren erzeugen dann die endgültige Geometrie. Eine Matrize mit schlechter Wärmebehandlungskontrolle kann reißen, bevor sie überhaupt läuft.
8. Prüfung, Berichtigung und Genehmigung
Die Matrize kommt in eine Maschine, erste Proben werden gemessen, Anschnitte und Entlüftungsöffnungen eingestellt und eine kleine Produktionscharge bestätigt, dass das Werkzeug auch im heißen Zustand standhält.
Ein Defekt, der im zweiten Schritt unvorsichtig entschieden wurde, wird drei Jahre später immer noch Geld für die Reparatur kosten. Wenn für einen Schritt zusätzliche Zeit benötigt wird, sollte es dieser sein.
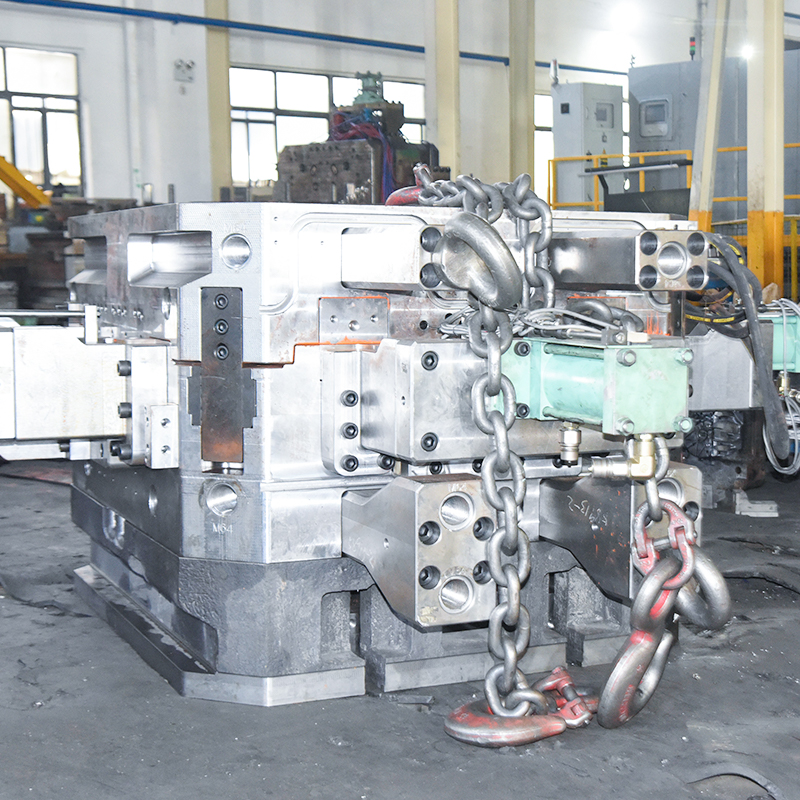 Herstellung von Hochdruck-Druckgussformen aus Aluminiumlegierung Präziser Werkzeugentwurf und Fertigungsservice für komplexe, hochpräzise Aluminiumteile unter Verwendung von CNC-Bearbeitung und strenger Maßkontrolle für die Massenproduktion. Produkt anzeigen →
Designdetails, die darüber entscheiden, ob eine Matrize funktioniert
Die gleichen wenigen Geometrieregeln tauchen in fast jeder Matrizenrezension auf. Sie sind einfach und werden auch am häufigsten übersprungen, wenn ein Projekt unter Termindruck steht.
Werkzeugmaterialien, Beschichtungen und Lebensdauer
Fast alle Aluminium-Druckgussformen werden aus Warmarbeitsstahl hergestellt. Die ausgewählte Sorte legt eine Obergrenze dafür fest, wie sich die Matrize bei Betriebstemperatur verhält, und die Wärmebehandlung entscheidet darüber, ob diese Obergrenze tatsächlich erreicht wird.
| Stahlsorte | Typische Härte (HRC) | Hitzebeständigkeit | Wo es passt |
|---|---|---|---|
| 1.2343 (H11) | 43 bis 47 | Mittel | Komplexe Matrizen mit vielen Schiebern und tiefen Kavitäten |
| 1.2344 (H13) | 44 bis 48 | Mittel to high | Allzweck-Produktionswerkzeuge |
| 1.2367 | 46 bis 50 | Hoch | Dickwandige Teile, heißlaufende und langlebige Werkzeuge |
Relative Hitzebeständigkeit auf einen Blick
Die Balken oben sind eine vereinfachte Darstellung des Vergleichs der drei Qualitäten hinsichtlich der Warmfestigkeit. Es handelt sich nicht um gemessene Testdaten, und die tatsächlichen Unterschiede zeigen sich hauptsächlich bei anhaltend hohen Chiptemperaturen.
Die Härte ist nicht die einzige Variable. Durch Gasnitrieren oder Plasmanitrieren wird eine dünne Hartschicht auf der Kavitätsoberfläche aufgebaut und die Lebensdauer des Angussbereichs oft deutlich verlängert. Für den Aluminiumdruckguss entwickelte Beschichtungen verringern die Neigung geschmolzenen Metalls, am Stahl zu haften. Für beide Behandlungen sind sauberer Stahl und eine ordnungsgemäß vorbereitete Oberfläche erforderlich; Eine zu dicke Nitridschicht platzt ab und der Schaden ist schlimmer, als wenn man nichts tut.
Beim Aluminium-Druckguss wird die Lebensdauer der Form normalerweise in Schuss gezählt. Ein gut gewartetes H13-Werkzeug, das bei kontrollierter Legierungstemperatur betrieben wird, kann sechsstellige Schusszahlen erreichen; Ein Werkzeug mit Hitzestau, einer verzerrten Trennfuge oder verstopften Kühlkanälen verliert schnell und nicht allmählich an Lebensdauer. Die Wärmebehandlungspraxis und die Stahlreinheit verbessern sich ständig, und bei den jüngsten Fortschritten bei der Konstruktion und Herstellungstechnologie von Hochdruck-Druckgussformen geht es vor allem darum, die Lücke zwischen einer theoretischen Lebensdauerzahl und der tatsächlichen Leistung des Werkzeugs zu schließen.
Ein Prozess, viele Produkte: Wie die Matrize der Anwendung folgt
Eine Matrize wird immer um ein bestimmtes Teil herum gebaut, aber die Logik hinter dem Design ändert sich je nach Anwendung. Die Physik bleibt gleich; Die Prioritäten ändern sich.
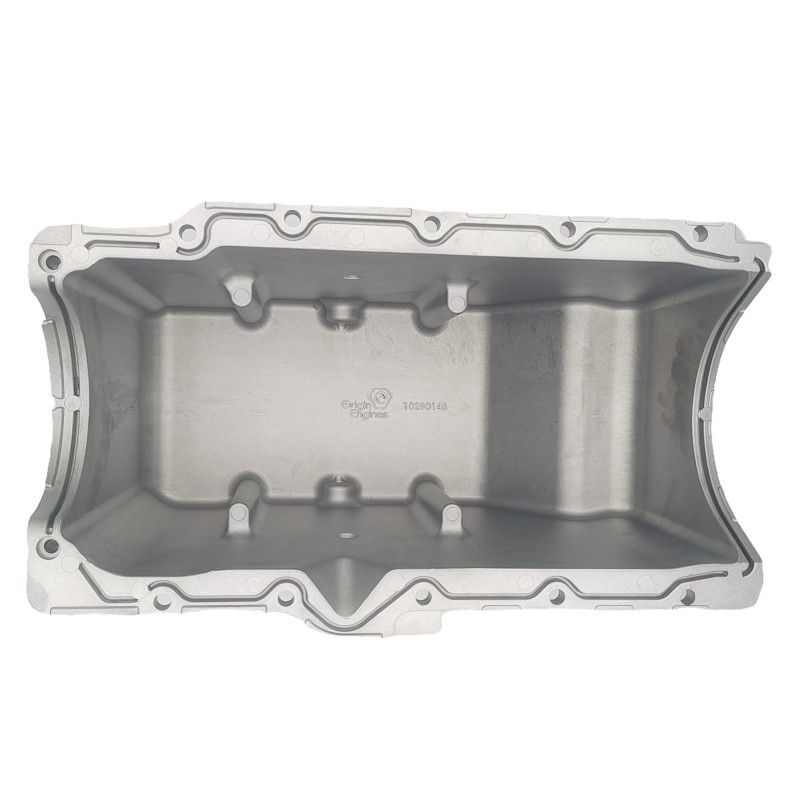
Teile des Antriebsstrangs von Kraftfahrzeugen sind in der Regel dickwandig und tragfähig. Ölwannen, Motorhalterungen, Getriebegehäuse und Lenkungskomponenten benötigen alle eine großzügige Zufuhr und eine sorgfältige Kühlung in schweren Abschnitten. Das Tor muss so positioniert sein, dass sich die Erstarrung in die richtige Richtung bewegt und das letzte Metall, das gefriert, nicht irgendwo dicht und druckdicht sein muss.
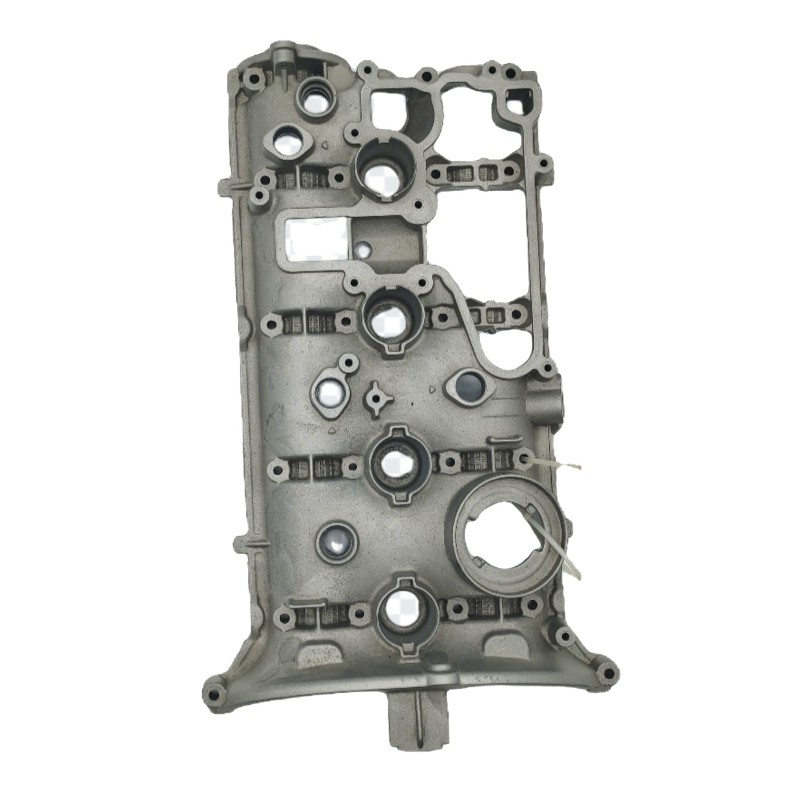
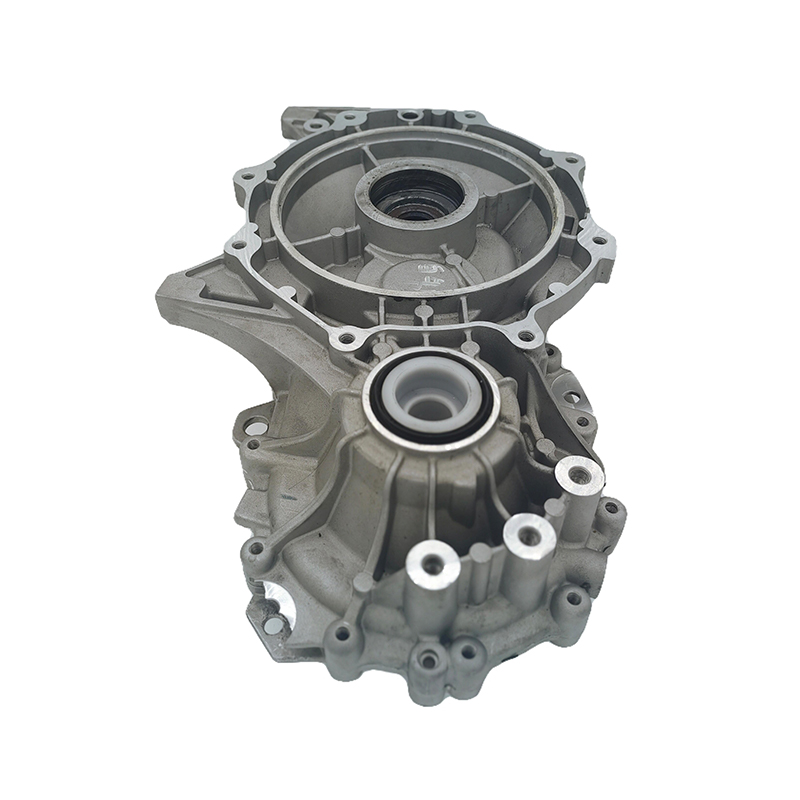
 Druckgussteile aus Aluminiumlegierung für elektrische Antriebssysteme Für Elektroantriebssysteme von New-Energy-Fahrzeugen bieten diese Gehäuse und Gehäuse aus Aluminiumdruckguss eine leichte Bauweise, Wärmeableitung und Korrosionsbeständigkeit. Produkt anzeigen →
Am anderen Ende der Skala liegen Kommunikations- und Infrastrukturgehäuse. Basisstationsgehäuse, Radargehäuse und Signalsendergehäuse sind in der Regel dünnwandig, anspruchsvoll in den Abmessungen und erfordern häufig Dichtflächen und ein sauberes Erscheinungsbild. Diese Matrizen sind häufig kleiner, aber der Entlüftungsbedarf ist höher, da dünnwandiges Füllen Geschwindigkeit erfordert und höhere Geschwindigkeit mehr Luft einschließt.
 Hoch Pressure Die Cast Aluminum Radar Housing Components Radargehäuse-Druckgusskomponenten für Kommunikationssysteme, die eine hohe Festigkeit, Wärmeableitung und Korrosionsbeständigkeit mit präziser Fertigung und anpassbaren Oberflächenbehandlungen bieten. Produkt anzeigen →
Dazwischen liegen Beleuchtungsgehäuse, Getriebegehäuse für technische Maschinen, Strukturen für Elektroroller, Teile für Photovoltaik-Wechselrichter und Möbelbeschläge. Jedes stellt eine etwas andere Frage an das Werkzeug, aber alle werden mit den gleichen drei Fragen gelöst: Bringen Sie das Metall aus der richtigen Richtung mit der richtigen Geschwindigkeit hinein, lassen Sie der Luft einen Ausweg und leiten Sie die Hitze von der Stelle ab, an der sie Schaden anrichtet.
Häufige Gussfehler und was die Matrize damit zu tun hat
Wenn ein Gussstück die Inspektion nicht besteht, dreht sich das Gespräch oft zuerst um die Maschineneinstellungen. In vielen Fällen liegt die Ursache im Werkzeug. Dies sind die Mängel, die am häufigsten auf eine Matrizenentscheidung zurückzuführen sind.
Gasporosität
Erscheint, wenn sich Entlüftungsöffnungen an der falschen Stelle befinden oder der Anschnitt Metall direkt auf eine Hohlraumwand schießt, sodass Luft in das Teil geleitet wird, anstatt zu entweichen. Die Korrektur beginnt normalerweise mit der Torrichtung und der Überlaufposition, nicht mit der Verlangsamung der Maschine.
Schrumpfungsporosität
Kommt von dicken Abschnitten, die nicht genügend Zufuhrmetall erhalten, oder von lokaler Überhitzung während der Erstarrung. Ein zu frühes Einfrieren des Tors in Kombination mit fehlender Kühlung in einer dicken Wand ist die klassische Kombination.
Kalte Schließungen
Zwei Metallfronten treffen aufeinander, nachdem sie bereits abgekühlt sind und nicht verschmelzen. Zu den Ursachen gehören eine niedrige Formtemperatur, eine unzureichende Füllgeschwindigkeit oder ein Angussabschnitt, der einfach zu dünn für die zu füllende Wand ist.
Löt- und Schleifspuren
Lokale Überhitzung, unzureichender Luftzug oder eine abgenutzte Oberflächenbehandlung führen dazu, dass sich Aluminium mit dem Stahl verschweißt. Sobald das Ziehen beginnt, beschleunigt es sich, da die beschädigte Oberfläche mehr Metall anzieht.
Heißes Knacken
Kleine Radien oder ein unausgeglichener Auswurf können dazu führen, dass ein noch heißes und schwaches Gussstück reißt. Bei dieser Art von Fehler handelt es sich fast immer um ein Konstruktionsproblem und nicht um ein Bedienerproblem.
Blitz
An der Trennfuge austretendes Metall weist auf eine verschlissene Trennfläche, eine unzureichende Spannkraft oder eine Matrizenbasis hin, die sich unter Last durchbiegt. Eine starre Basis und eine gut gepflegte Trennfuge verhindern das meiste.
Auswurfverzerrung
Zu wenige Auswerferstifte oder in einem Bereich konzentrierte Stifte führen dazu, dass sich das Gussstück auf dem Weg nach außen verbiegt. Die Korrektur besteht entweder in mehr Pins oder in einem späteren Auswurfpunkt im Zyklus.
Einen Würfel am Leben erhalten
Ein Würfel versagt selten plötzlich. Die Verschlechterung erfolgt in kleinen, messbaren Schritten, und die Wartungsroutine entscheidet darüber, ob diese Schritte frühzeitig bemerkt oder während eines Produktionsstopps entdeckt werden.
- Überprüfen Sie die Trennfläche bei jeder Schicht und entfernen Sie Grate und Aluminiumrückstände. Ein einzelner Span, der an der Trennfuge hängen bleibt, kann die Oberfläche beschädigen, auf der er sitzt.
- Bestätigen Sie den Kühlfluss und die Temperatur zu Beginn jeder Schicht. Eine blockierte Leitung verursacht über einen Monat hinweg stillschweigend mehr Schaden als ein einzelner Unfall.
- Schmieren Sie Schlitten und Auswerferplatten nach einer festen Schussanzahl, nicht wenn sich jemand daran erinnert. Die Wiederherstellung eines festsitzenden Objektträgers ist teuer.
- Erfassen Sie Maße an definierten Kontrollpunkten und beobachten Sie den Verschleißtrend. Trends sagen Ihnen, wann Sie zur Inspektion einen Würfel ziehen müssen; Eine einzelne Messung reicht selten aus.
- Planen Sie Abtragungen: Ersetzen Sie verschlissene Auswerferstifte, bearbeiten Sie die Trennfuge und nitrieren Sie die Stellen, an denen die Oberflächenschicht verschwunden ist. Jeder Abbau ist eine Chance, etwas Kleines zu korrigieren.
- Protokollieren Sie jede Änderung und die Anzahl der Schüsse, mit der sie vorgenommen wurde. Nach ein paar Jahren ist diese Aufzeichnung die zuverlässigste Designreferenz, die Sie besitzen.
Auswahl eines Druckguss-Werkzeugherstellers
Die Preise sind leicht zu vergleichen und noch weniger leicht zu interpretieren, da zwei Angebote für das gleiche Teil stark voneinander abweichen können und beide ehrlich sein können. Was sie unterscheidet, ist normalerweise, wie viel Ingenieurskunst hinter der Zahl steckt.
- Betreibt der Lieferant eine eigene Stanzerei? Wenn Design und Bearbeitung im eigenen Haus bleiben, muss für den Austausch eines Tors oder einer Rutsche nicht auf einen externen Zeitplan gewartet werden.
- Erhalten Sie einen Füllsimulationsbericht und nicht nur einen Screenshot? Ein nützlicher Bericht zeigt die Füllzeit, die Temperaturverteilung und den Lufteinschluss sowie die Designänderungen, die diese Ergebnisse hervorgerufen haben.
- Ist Stahlherkunft und Wärmebehandlung nachvollziehbar? Sorte und Wärmebehandlungskurve haben einen größeren Einfluss auf die Lebensdauer der Matrize, als die meisten Käufer erwarten.
- Wie läuft die Erprobung ab und welcher Korrekturumfang ist enthalten? Ein Stempel, der die Werkstatt verlässt, ist nur der Anfang; Beim ersten Versuch entstehen wirklich gute Teile.
- Castet der Hersteller auch? Ein Lieferant, der sowohl eine Druckerei als auch Druckgussmaschinen betreibt, kann das Werkzeug unter realen Produktionsbedingungen statt eines einmaligen Tests validieren.
- Was passiert später mit den Verschleißteilen? Die Verfügbarkeit von Auswerferstiften, Gleiteinsätzen und Angusseinsätzen entscheidet darüber, wie lange ein Produktionsstopp anhält.
Wenn Sie Ihren eigenen Druckgussformenbau betreiben, finden Design, Bearbeitung und Tests unter einem Dach statt, was die Zeitspanne zwischen der Erkennung eines Problems und seiner Behebung verkürzt. Das ist der praktische Unterschied, den ein vertikal integrierter Lieferant mit sich bringt, und er zeigt sich erst in den Jahren nach der Lieferung und nicht im Angebot selbst.
Häufig gestellte Fragen
Wie lange hält eine Aluminium-Druckgussform?
Eine gut gewartete H13-Matrize, die bei kontrollierter Legierungstemperatur läuft, kann 100.000 bis 200.000 Schüsse oder mehr erreichen. Schlechte Kühlung, häufige Überhitzung oder eine vernachlässigte Trennfuge können diesen Wert drastisch senken. Die Lebensdauer hängt mehr von Wartung und Prozesskontrolle als nur von der Stahlsorte ab.
Wie lange dauert der Bau einer neuen Matrize?
Eine typische Produktionsform benötigt mehrere Wochen von der freigegebenen Zeichnung bis zum ersten Test, der Design, Stahlvorbereitung, Grobbearbeitung, Wärmebehandlung, Endbearbeitung und Montage umfasst. Einfache Werkzeuge mit einer Kavität bewegen sich schneller; große Werkzeuge mit mehreren Schlitten und aufwändiger Kühlung benötigen länger. Das frühzeitige Sperren der Gate-Strategie ist die beste Möglichkeit, Verzögerungen zu vermeiden.
Ist H13 besser als 1.2343?
Sie sind nahe Verwandte. Die Sorte 1.2343 ist etwas zäher und wird daher häufig für komplizierte Matrizen mit vielen Schiebern und dünnen Abschnitten verwendet. Die Sorte 1.2344 bietet ein ausgewogenes Verhältnis zwischen Zähigkeit und Warmfestigkeit und wird daher als Allzweckstandard verwendet. Keines von beiden ist einfach besser; Auf die Übereinstimmung mit dem Teil kommt es an.
Kann eine beschädigte Matrize geschweißt und wiederverwendet werden?
Ja, aber mit Vorsicht. Durch eine Reparaturschweißung entsteht eine Wärmeeinflusszone, und diese Zone wird oft zum Ausgangspunkt für den nächsten Wärmeriss. Lokales Reparaturschweißen mit anschließender Nachnitrierung bei kleinen Schäden. Ein Hohlraumeinsatz mit ausgedehnten Rissen wird normalerweise eher ersetzt als repariert.
Was ist der Unterschied zwischen einer Prototypen-Matrize und einer Produktions-Matrize?
Eine Prototyp-Matrize validiert Form und Passung frühzeitig, oft mit einer vereinfachten Struktur, einer Kavität und einer begrenzten Lebensdauer. Eine Produktionsdüse verfügt über vollständige Kühlung, ausgewogenen Auswurf und austauschbare Einsätze und ist für einen zuverlässigen Betrieb bei Zehntausenden von Schüssen oder mehr ausgelegt.
Warum sind Druckgussformen so teuer?
Denn es handelt sich um Werkzeuge, die heiß, unter wiederholter Stoßbelastung und hohem Druck arbeiten. Der Stahl muss nach strengen Vorgaben wärmebehandelt werden, Kühlkanäle müssen tief in harte Blöcke gebohrt werden und bewegliche Komponenten müssen auf enge Toleranzen geschliffen werden. Ein großer Teil der Kosten entfällt auf Konstruktions- und Bearbeitungsarbeiten, die im fertigen Werkzeug nie sichtbar sind.

 1 Gebäude Nr. 1 Nr. 226. Tiantaishan Road, Daqi Street. Bezirk Beilun, Stadt Ningbo, Provinz Zhejiang, China
 +86-15967858563

