 English
 Español
 Deutsch
 русский
Wenn Sie schon einmal während eines Probelaufs neben einer Druckgussmaschine gestanden haben, kennen Sie das Gefühl: Das Werkzeug ist fertig, die Parameter sehen vernünftig aus und doch zeigen Ihnen die ersten Aufnahmen, ob die von Ihnen gewählte Legierung die richtige war. Druckgusslegierungen sind dabei kein Nebenprodukt. Sie sind der Ausgangspunkt, der darüber entscheidet, wie das Metall die Kavität füllt, wie sich das Teil beim Abkühlen verhält, wie leicht es bearbeitet und fertiggestellt werden kann und wie lange die Form überlebt.
Dieser Leitfaden führt Sie durch die Legierungsfamilien, die beim Hochdruck-Druckguss zum Einsatz kommen, erklärt, was jede einzelne gut kann und wie wir Kunden in der Regel dabei helfen, die Auswahl auf etwas einzugrenzen, das sich in der Produktion bewährt und nicht nur auf dem Papier.
Was eine Druckgusslegierung eigentlich ist
Eine Druckgusslegierung ist ein unedles Metall, meist Aluminium, Zink oder Magnesium, das mit abgemessenen Mengen anderer Elemente kombiniert wird, sodass es eher zum Gießen als zum Walzen, Schmieden oder Extrudieren geeignet ist. Reinaluminium beispielsweise ist kein realistisches Hochdruckgussmaterial. Es fließt nicht gut genug mit der vom Prozess geforderten Geschwindigkeit und liefert nicht die Maßhaltigkeit, die ein Produktionsteil benötigt.
Warum die Legierungselemente wichtig sind
Silizium ist das Element, das Aluminium seinen Gusscharakter verleiht. Es verbessert die Fließfähigkeit, verringert die Schrumpfung und trägt dazu bei, dass sich dünne Wände sauber füllen. Kupfer erhöht die Festigkeit und Härte, insbesondere bei erhöhten Temperaturen, verringert jedoch die Duktilität und Korrosionsbeständigkeit. Magnesium erhöht die Festigkeit und verbessert die Bearbeitbarkeit, macht die Schmelze jedoch anfälliger für Oxidation. Eisen wird absichtlich in kleinen Mengen hinzugefügt, um zu verhindern, dass geschmolzenes Aluminium sich mit dem Gesenkstahl verschweißt, ein Fehler, der als Löten bezeichnet wird. Zu viel Eisen bildet jedoch spröde Plättchen, die sowohl die Duktilität als auch die Lebensdauer des Werkzeugs beeinträchtigen.
Der Druckguss ist in besonderer Weise gnadenlos. Metall wird in Millisekunden in den Hohlraum gedrückt und dann unter Druck verfestigt. Eine Legierung, die etwas träge fließt oder an der Formoberfläche klebt, macht sich deutlich häufiger als geplant durch Kaltabschlüsse, Fehlläufe, Porosität oder ein Werkzeug bemerkbar, das zum Polieren gezogen werden muss. Aus diesem Grund müssen Legierungsauswahl und Werkzeugdesign bereits im ersten Gespräch gemeinsam berücksichtigt werden.
Die wichtigsten Druckgusslegierungsfamilien auf einen Blick
Vier Familien decken den Großteil der Hochdruck-Druckgussarbeiten ab. Jedes weist ein anderes Gleichgewicht zwischen Gießbarkeit, mechanischen Eigenschaften, Gewicht, Korrosionsverhalten und Kosten auf.
| Legierungsfamilie | Typische Noten | Was es gut macht | Wo es Probleme gibt | Typische Teile |
|---|---|---|---|---|
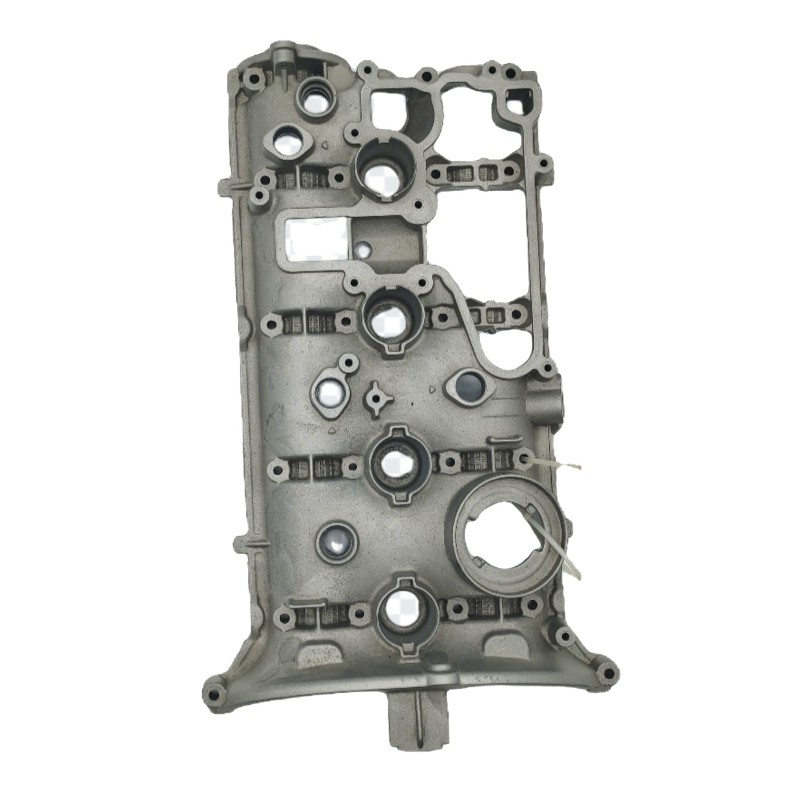
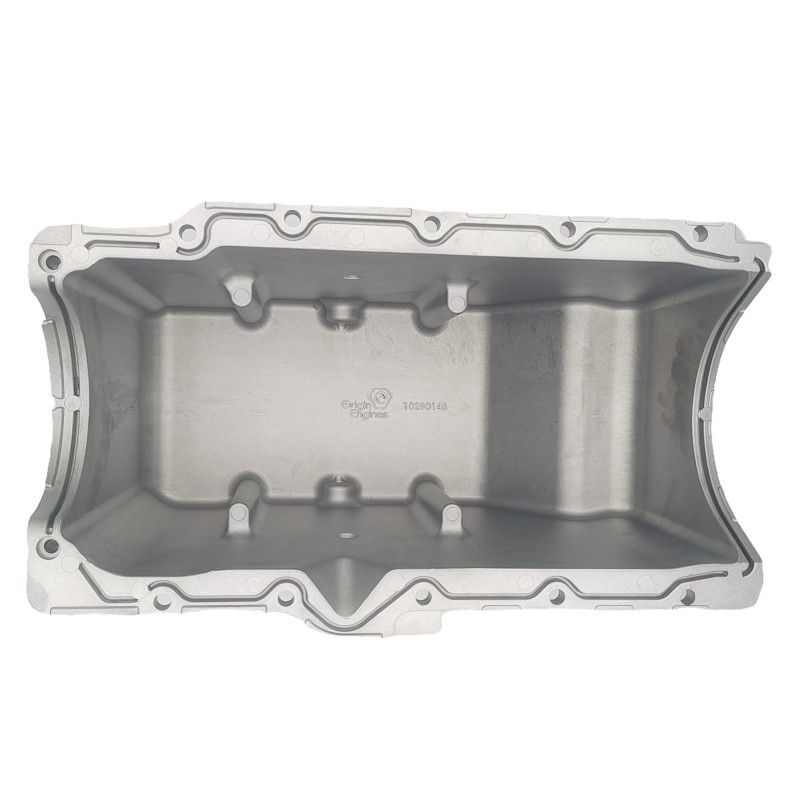
| Aluminium | A380, ADC12, A383, A360, A413, B390 | Bestes Gesamtgleichgewicht aus Festigkeit, Gewicht und Gießbarkeit; ausgezeichnete Wärmeleitfähigkeit; Bewältigt komplexe dünne Wände | In einigen Qualitäten geringere Verschleißfestigkeit als Zink; empfindlich gegen Löten und Porosität, wenn Eisen und Kupfer nicht ausgewogen sind | Motorabdeckungen, Ölwannen, E-Antriebsgehäuse, Basisstationsgehäuse, Halterungen |
| Zink | Zamak 3, Zamak 5, ZA-8, ZA-12 | Hervorragende Gießbarkeit, sehr dünne Wände, enge Toleranzen und eine gute Gussoberfläche; Lange Werkzeuglebensdauer dank niedrigem Schmelzpunkt | Schwerer als Aluminium und Magnesium; verliert bei erhöhten Betriebstemperaturen schneller an Festigkeit | Kleine Präzisionsgehäuse, Möbelbeschläge, Beschläge, dekorative Komponenten |
| Magnesium | AZ91D, AM60, AM50 | Leichteste Strukturoption; gute Dämpfung und Bearbeitbarkeit; nützlich, wenn das Gewicht der entscheidende Faktor ist | Erfordert sorgfältigen Schmelzschutz; Der Korrosionsschutz hängt normalerweise von einem Beschichtungssystem ab | Tragbare Geräte, leichte Strukturteile, Zweiradkomponenten |
| Auf Kupferbasis | Messing- und Bronzesorten | Hohe elektrische und thermische Leitfähigkeit; starke Verschleißfestigkeit | Ein höherer Schmelzbereich verkürzt die Lebensdauer der Matrize; grundsätzlich nicht für Heißkammermaschinen geeignet | Anschlüsse, Ventilkörper, Pumpen- und Laufradteile |
| Zinn und Blei | Spezielle Sorten mit niedrigem Schmelzpunkt | Sehr niedriger Schmelzpunkt, leichtes Füllen, ausgezeichnete Dimensionsstabilität | Geringe Festigkeit; Bleihaltige Sorten unterliegen in vielen Märkten Materialbeschränkungen | Spezialisierte Leichtlast- und Präzisionskomponenten |
Die Tabelle ist eher ein Ausgangspunkt als eine Spezifikation. Zwei Teile mit nahezu identischer Geometrie können auf unterschiedlichen Legierungen landen, einfach weil eines einen Salzsprühtest bestehen muss und das andere einen Bearbeitungsvorgang mit strengen Anforderungen an die Ebenheit überstehen muss.
Aluminiumlegierungen: Das Arbeitspferd der Familie
Aluminium dominiert aus guten Gründen den Druckguss: Es ist leicht, leitet Wärme gut, lässt sich vielfältigen Oberflächenbehandlungen unterziehen und die Rohstoffversorgung ist ausgereift und vorhersehbar. Innerhalb der Familie sind die Unterschiede jedoch wichtiger, als die meisten Menschen erwarten.
A380, ADC12 und die Allzwecktypen
Der A380 und sein enger Verwandter ADC12 sind die Standardwahl für einen Großteil der Struktur- und Gehäuseteile. Sie vereinen gute Fließfähigkeit, respektable Festigkeit und angemessene Kosten und lassen sich vorhersehbar bearbeiten. Wenn uns ein Kunde eine Motorabdeckung, eine Ölwanne, eine Getriebekomponente oder ein Steuerungssystemgehäuse schickt, beginnt das Gespräch oft mit A380 oder ADC12.
A360, A383, A413 und B390: wenn etwas Spezifischeres benötigt wird
A360 bietet eine deutlich bessere Korrosionsbeständigkeit, was es zu einem sinnvollen Kandidaten für Teile macht, die Feuchtigkeit, Streusalz oder Küstenluft ausgesetzt sind, sowie für Komponenten, die eloxiert werden sollen. A383 und ähnliche Güten werden für komplizierte Geometrien gewählt, bei denen die Beständigkeit gegen Heißrissbildung wichtiger ist als maximale Festigkeit. A413 mit einem höheren Siliziumgehalt füllt sehr dünne Abschnitte gut aus, büßt jedoch etwas an mechanischer Leistung ein. B390 ist die verschleißfeste Option, die dort eingesetzt wird, wo ein Teil einem Gleitkontakt widerstehen muss und nicht nur Last tragen muss.
Legierungen auf Zink-, Magnesium- und Kupferbasis
Zinklegierungen
Zink ist die am besten gießbare der gängigen Familien. Sein niedriger Schmelzpunkt schont die Werkzeuge, was sich in einer längeren Lebensdauer der Form niederschlägt, und es reproduziert feine Details und dünne Wände mit einer Oberfläche im Gusszustand, die oft keiner weiteren Vorbereitung bedarf. Die Kompromisse sind Gewicht und Leistung bei erhöhten Temperaturen: Zinkteile sind schwerer als Aluminiumäquivalente und können bei anhaltender Hitze an Festigkeit verlieren, sodass sie eher für kleine Präzisionsgehäuse, Armaturen und Hardware als für große Strukturkomponenten geeignet sind.
Magnesiumlegierungen
AZ91D und die AM-Serie werden gewählt, wenn das Gewicht die dominierende Anforderung ist. Magnesium hat etwa zwei Drittel der Dichte von Aluminium, lässt sich schnell verarbeiten und dämpft Vibrationen gut. Auch in der Gießerei ist es anspruchsvoller, da die Schmelze vor Oxidation geschützt werden muss und die meisten Magnesiumteile für eine langfristige Korrosionsbeständigkeit auf eine Beschichtung angewiesen sind.
Kupfer-, Zinn- und Bleilegierungen
Legierungen auf Kupferbasis wie Messing und Bronze werden aufgrund ihrer Leitfähigkeit und Verschleißfestigkeit ausgewählt, weshalb sie in Anschlüssen und Pumpenkomponenten vorkommen, obwohl der höhere Schmelzbereich die Lebensdauer der Matrizen verkürzt. Eine kleinere Nische nehmen Zinn- und Bleilegierungen ein, bei denen ein niedriger Schmelzpunkt und eine Dimensionsstabilität die Festigkeit überwiegen.
So wählen Sie die richtige Druckgusslegierung aus
Wenn eine Zeichnung eintrifft, arbeiten wir eine ziemlich konsistente Reihenfolge durch. Es handelt sich dabei nicht um eine Formel, aber sie sorgt dafür, dass die Entscheidung auf dem Teil und nicht auf der Gewohnheit beruht.
- Beginnen Sie mit der Funktion, nicht mit dem Metall. Lasten, Betriebstemperatur, Dichtungsanforderungen, Leitfähigkeitsanforderungen und Gewichtsziele stehen an erster Stelle.
- Passen Sie Wandstärke und Geometrie an die Fließfähigkeit an. Sehr dünne Wände und lange Fließwege führen zu Aluminium oder Zink mit höherem Siliziumgehalt.
- Überprüfen Sie die Serviceumgebung. Salznebel, Feuchtigkeit und chemische Einwirkung weisen auf A360 oder eine Schutzbeschichtung hin.
- Denken Sie frühzeitig über die Zielroute nach. Beim Eloxieren werden niedrige Kupfer- und Eisengehalte bevorzugt, während das Galvanisieren bei Zink weitaus einfacher ist.
- Bestätigen Sie die Bearbeitbarkeit und sekundäre Operationen. Gewinde-, Bohr- und Dichtflächen hängen alle von der Härte und dem Porositätsverhalten der Legierung ab.
- Vergleichen Sie die Gesamtkosten, nicht den Legierungspreis. Ausschussrate, Zykluszeit, Matrizenlebensdauer und Endausbeute beeinflussen die Zahl normalerweise stärker als das Metall selbst.
- Validieren Sie mit einer Testversion. Nur durch einen kurzen Test am realen Werkzeug lässt sich zuverlässig bestätigen, dass Legierung und Prozess miteinander übereinstimmen.
Wo sich die Legierungsauswahl in realen Teilen zeigt
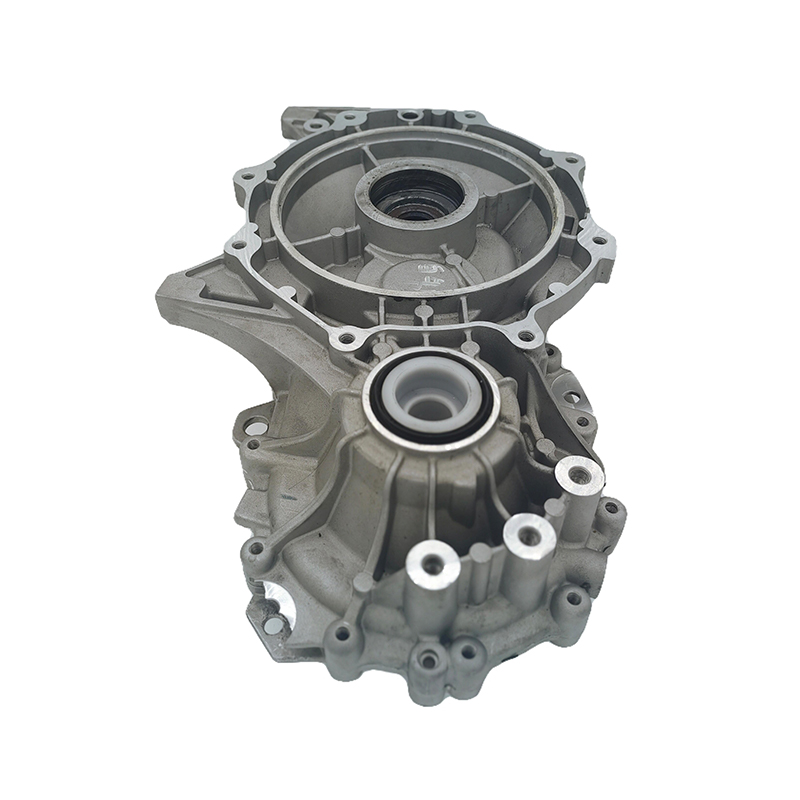
Elektroantriebsgehäuse sind ein gutes Beispiel. Sie benötigen dünne, komplexe Wände, eine gute Maßhaltigkeit rund um Lagersitze und Kühlkanäle sowie eine ausreichende Wärmeleitfähigkeit, um die Wärmeableitung zu unterstützen. Diese Kombination führt normalerweise zu einer gut kontrollierten Aluminiumsorte, gefolgt von einer Präzisionsbearbeitung, um die von der Baugruppe geforderten Toleranzen einzuhalten.
 Aluminiumdruckguss für elektrische Antriebssysteme Hochdruck-Aluminium-Druckguss für NEV-Elektroantriebskomponenten mit Maßgenauigkeit und Wärmeleitfähigkeit für Gehäuse, die dünne Wände und Kühlfunktionen erfordern. Produkt anzeigen →
Motorgehäuse folgen einer ähnlichen Logik, jedoch mit stärkerem Schwerpunkt auf Konzentrizität und Oberflächenqualität nach der Bearbeitung. Hier muss die Legierung sauber um Kühlrippen und Montagevorsprünge gegossen werden und dann CNC-Vorgängen standhalten, bei denen eine beträchtliche Menge Material entfernt wird, ohne dass es zu Verformungen kommt.
 Aluminium-Motorgehäuse aus Druckguss und CNC-Bearbeitung Motorgehäuse-Druckgussteile für Industrie-, Automobil- und Haushaltsgerätemotoren, geeignet für die Nachbearbeitung, bei der es auf Konzentrizität und Oberflächenqualität ankommt. Produkt anzeigen →
In beiden Fällen werden die Legierungsentscheidung und die Werkzeugentscheidung gemeinsam getroffen. Das Ändern der Qualität nach dem Schneiden der Form ist kostspielig, daher lohnt es sich, zu Beginn eine zusätzliche Woche zu investieren, um das richtige Material auszuwählen.
Werkzeugbau, Bearbeitung und Endbearbeitung: Entscheidungen, die sich an der Legierung orientieren
Jede Legierungsfamilie stellt unterschiedliche Anforderungen an die Form. Der niedrige Schmelzpunkt von Zink ermöglicht eine sehr lange Werkzeuglebensdauer und feine Details. Aluminium wird heißer und ist anfälliger für Lötstellen. Daher sind die Auswahl des Matrizenstahls, die Anordnung der Kühlung und die Oberflächenbehandlung Teil der Materialentscheidung. Unser Werkzeug- und Formenbau Die Arbeit beginnt daher mit der Legierung und der Teilegeometrie und nicht mit einem Standardblocklayout.
Ebenso wichtig sind Sekundäroperationen. Ein Teil, das eloxiert werden soll, benötigt eine andere Schmelzchemie als ein Teil, das einfach pulverbeschichtet wird, und Porosität, die direkt unter einer bearbeiteten Oberfläche liegt, kann dazu führen, dass ein guter Guss zu einem Ausschussteil wird. Die Materialforschung geht weiter in diese Richtung, und wenn Sie einen Eindruck davon bekommen möchten, wohin sich die Aluminiumqualitäten entwickeln, lesen Sie unsere Hinweise zu neue Durchbrüche bei Aluminiumlegierungsmaterialien sind eine nützliche Lektüre.
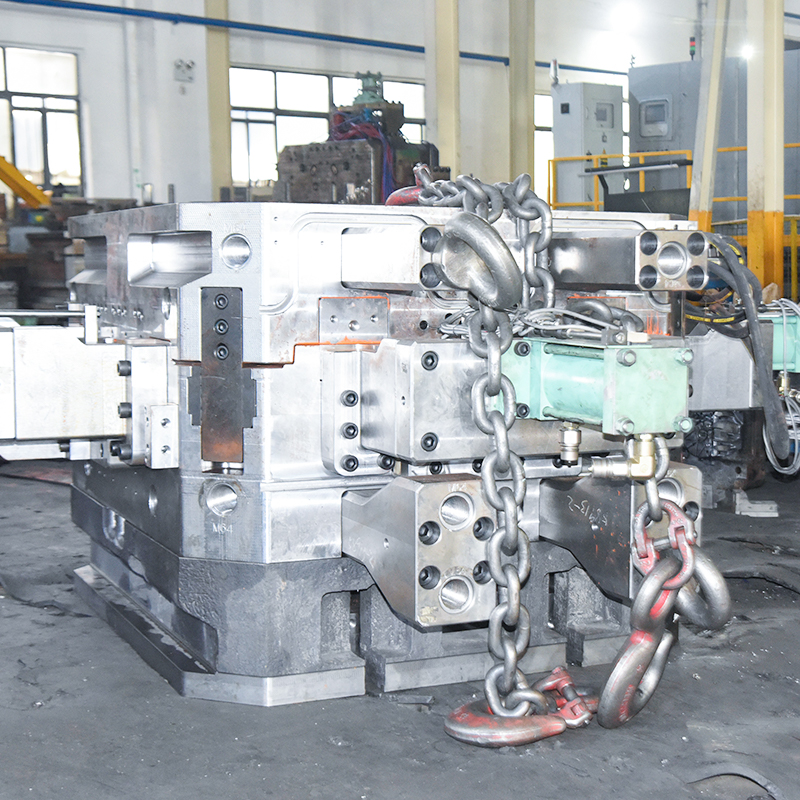 Design und Herstellung von Aluminium-Druckgussformen Hochpräzise Konstruktion und Herstellung von Druckgussformen unter Verwendung von H13- oder DIEVAR-Stahl und CNC-Prozessen für komplexe, langlebige Produktionswerkzeuge. Produkt anzeigen →
In der Praxis bedeutet dies, dass ein einziger Lieferant, der sowohl die Legierung als auch das Werkzeug versteht, Ihnen einen kürzeren Weg von der Zeichnung bis zu einem stabilen Produktionsteil mit weniger Überraschungen dazwischen ermöglicht.
Häufig gestellte Fragen
Ist Aluminiumdruckguss genauso stabil wie ein bearbeitetes Stahlteil?
Nicht in absoluten Zahlen, und das ist normalerweise auch nicht so gemeint. Was Druckguss-Aluminium bietet, ist ein besseres Verhältnis von Festigkeit zu Gewicht, weitaus geringere Bearbeitungskosten im Volumen und die Möglichkeit, komplexe Geometrien in einem einzigen Schuss zu formen. Bei vielen Gehäusen und Halterungen übertrifft diese Kombination eine schwerere Stahlalternative.
Kann eine Legierung mehrere verschiedene Teile abdecken?
Oftmals ja, und dies bietet echte Vorteile: gemeinsame Schmelzchemie, weniger Materialwechsel und einfachere Qualitätskontrolle. Wenn jedoch ein Teil dem Salznebel ausgesetzt ist und ein anderes einen Einsatz mit hohem Verschleiß überstehen muss, kostet es in der Regel mehr, sie auf die gleiche Qualität zu bringen, als es spart.
Brauchen Druckgusslegierungen eine Wärmebehandlung?
Die meisten Druckgussteile werden im Gusszustand verwendet, da das im Teil enthaltene Gas eine Hochtemperatur-Wärmebehandlung riskant macht. Wenn bessere mechanische Eigenschaften erforderlich sind, ist der übliche Weg eine sorgfältig kontrollierte Niedertemperaturbehandlung in Kombination mit Prozessanpassungen und nicht eine vollständige Lösungsbehandlung.
Die Auswahl der Legierung belohnt Geduld. Es handelt sich um eine der wenigen Entscheidungen in einem Druckgussprojekt, deren frühe Änderungen günstig und späte Änderungen teuer sind, und die richtige Antwort ergibt sich fast immer aus der Anwendung selbst: Was das Teil tun muss, wo es leben muss und wie es fertiggestellt werden soll. Wenn Sie für ein neues Bauteil zwei Qualitäten abwägen, bringen Sie uns die Zeichnung und die Arbeitsbedingungen mit. Das reicht normalerweise aus, um Ihnen einen vernünftigen Ausgangspunkt zu zeigen und Ihnen ehrlich zu sagen, wo die Kompromisse liegen.

 1 Gebäude Nr. 1 Nr. 226. Tiantaishan Road, Daqi Street. Bezirk Beilun, Stadt Ningbo, Provinz Zhejiang, China
 +86-15967858563

