 English
 Español
 Deutsch
 русский
Jeder Aluminiumdruckguss beginnt mit einer Zeichnung, doch die Qualität des fertigen Teils wird viel früher entschieden, nämlich bei der Konstruktion des Werkzeugs, mit dem es hergestellt wird. Die Konstruktion von Druckgusswerkzeugen ist die Arbeit, die zwischen einem Teiledruck und einer produktionsbereiten Form liegt: Auswahl der Trennlinie, Anordnen von Angusskanälen und Anschnitten, Ausbalancieren der Kühlung, Entscheiden, wo das Werkzeug gleiten, anheben oder auswerfen muss, und Sicherstellen, dass die gesamte Baugruppe in die Maschine passt, auf der sie laufen soll.
Hier wird auch über die Kosten entschieden. Ein Werkzeug, das sauber füllt und gleichmäßig abkühlt, läuft schnell und produziert wenig Ausschuss. Ein Werkzeug, das das Metall beim ersten Schuss bekämpft, kämpft normalerweise sein ganzes Leben lang. Im Folgenden erläutern wir, wie wir in unserem eigenen Formenbau an die Konstruktion von Druckgusswerkzeugen herangehen, was wir prüfen, bevor Stahl geschnitten wird, und welche Details ein langlebiges Werkzeug von einem schwierigen Werkzeug unterscheidet.
Was das Design von Druckgusswerkzeugen tatsächlich abdeckt
Man stellt sich ein Druckgusswerkzeug manchmal als zwei Stahlblöcke vor, in die eine Form eingraviert ist. In der Praxis ist ein Produktionswerkzeug ein System. Es muss geschmolzenes Aluminium mit der richtigen Geschwindigkeit und Temperatur in den Hohlraum befördern, Luft vor dem Metall entweichen lassen, Wärme mit kontrollierter Geschwindigkeit abführen und das erstarrte Teil ohne Verformung herausdrücken. Jeder dieser Jobs gehört zu einem anderen Teil des Tools und wird alle während des Entwurfs und nicht während der Testläufe erledigt.
Eine gute Konstruktion von Druckgusswerkzeugen beantwortet daher gleich vier Fragen:
- Wird sich der Hohlraum vollständig füllen, bevor das Metall gefriert?
- Wird das Teil gleichmäßig genug abkühlen, um seine Form und Abmessungen beizubehalten?
- Kann das Gussteil ohne zusätzliche Handhabung ausgeworfen, beschnitten und bearbeitet werden?
- Wird das Tool die Anzahl der Aufnahmen überleben, die das Programm tatsächlich benötigt?
Wenn diese vier Antworten übereinstimmen, verläuft der Rest des Projekts normalerweise reibungslos.
Entscheidungen, die getroffen werden, bevor Stahl geschnitten wird
Der größte Wert beim Design von Druckgusswerkzeugen entsteht in der Überprüfungsphase. Lange bevor wir Einsätze und Matrizenblöcke modellieren, arbeiten wir das Teil mit den Ingenieuren des Kunden durch.
Trennlinie und Entwurf
Die Trennlinie bestimmt, wie das Teil im Werkzeug sitzt, wo Grate auftreten und wie einfach oder komplex das Werkzeug wird. Außerdem wird die Formschräge behoben, und Formschräge ist beim Druckguss nicht verhandelbar. Oberflächen, die sauber gezeichnet werden müssen, benötigen eine ausreichende Konizität, und die Richtung dieser Konizität muss sowohl die kosmetischen als auch die funktionalen Flächen des Teils berücksichtigen.
Wandstärke, Rippen und Noppen
Dicke Abschnitte kühlen langsam ab und ziehen Metall von dünneren Nachbarn ab. Deshalb suchen wir nach schweren Wänden, die entkernt werden können, nach Rippen, die feste Masse ersetzen können, und nach Vorsprüngen, die mit Hohlkehlen statt mit scharfen Ecken abgestützt werden können. Eine kleine Änderung hier beseitigt später oft ein großes Problem.
Maschinenanpassung und Schussplanung
Wir vergleichen auch die projizierte Fläche, die Schließkraft, das Schussgewicht und die Matrizenhöhe mit den Pressen, die wir betreiben werden. Ein Entwurf, der auf dem Papier ideal ist, aber nicht zur Maschine passt, ist kein Entwurf, sondern eine Verzögerung.
Die Anatomie eines Druckgusswerkzeugs
Es hilft, ein Werkzeug Element für Element zu betrachten. Die folgende Tabelle ist die Checkliste, die wir bei der Überprüfung eines Layouts mit einem Kunden verwenden.
| Werkzeugelement | Was es bewirkt | Designfrage |
|---|---|---|
| Hohlraum- und Kerneinsätze | Bilden Sie die Teilegeometrie | Kann die Form bearbeitet, poliert und ersetzt werden? |
| Schusshülse, Läufer und Tor | Tragen Sie Metall in den Hohlraum | Wird sich der Hohlraum füllen, bevor das Metall gefriert? |
| Überlaufbrunnen und Entlüftungsöffnungen | Lassen Sie eingeschlossene Luft und kaltes Metall frei | Gibt es an jeder letzten Tankstelle einen Auslass für Gas? |
| Kühlkanäle | Wärme mit kontrollierter Geschwindigkeit abführen | Kann jede dicke Stelle erreicht werden? |
| Auswurfsystem | Drücken Sie das Teil heraus, ohne es zu markieren oder zu verbiegen | Werden die Stifte auf starken, nicht kosmetischen Oberflächen angebracht? |
| Rutschen, Lifter und Kerne | Hinterschnitte und Seitenmerkmale bilden | Werden sie sich nach Tausenden von Schüssen frei bewegen? |
| Matrizenbasis und Führungssystem | Halten Sie die Hälften ausgerichtet und stabil | Ist die Struktur steif genug für die Tonnage? |
Vom Teildruck zum bewährten Werkzeug: Unser Design-Workflow
Eine wiederholbare Abfolge sorgt dafür, dass Werkzeugprojekte vorhersehbar bleiben. Bei uns sieht es so aus:
- Überprüfen Sie den Teiledruck, die Legierung und das erwartete Jahresvolumen.
- Vereinbaren Sie die Trennlinie, Formschräge und alle für den Guss erforderlichen Geometrieänderungen.
- Legen Sie Hohlraum, Angusskanal, Tore, Überläufe und Entlüftungsöffnungen an.
- Entwerfen Sie den Wärmekreislauf und überprüfen Sie ihn mit Füll- und Erstarrungssimulation.
- Vervollständigen Sie das 3D-Werkzeugdesign, einschließlich Schlitten, Auswurf und Matrizenbasis.
- Stellen Sie den ersten Versuch her, bauen Sie ihn zusammen, führen Sie ihn durch und messen Sie dann die Proben.
- Justieren, erneut testen und dokumentieren Sie das Werkzeug vor der Übergabe an die Produktion.
In den Schritten zwei und drei wird das meiste Geld gespart. Ein etwas zu kleines Tor lässt sich später leicht öffnen; Eine Trennlinie an der falschen Stelle gibt es nicht.
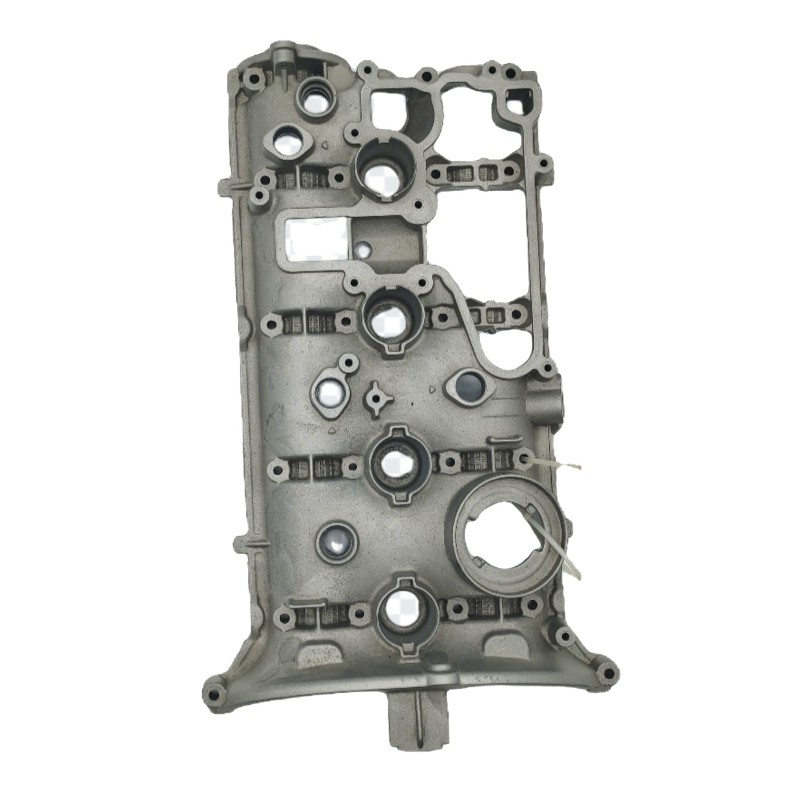
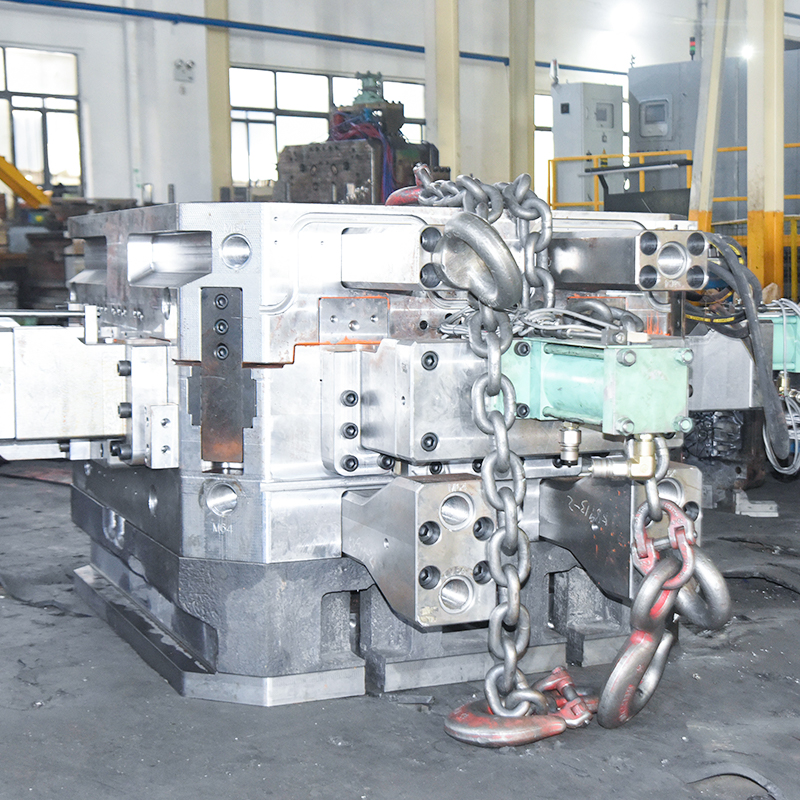 Herstellung von Hochdruck-Druckgussformen aus Aluminiumlegierung Bei Projekten, bei denen sich Anschnitt- und Trennlinienentscheidungen auf die Kosten auswirken, unterstützt dieser Formenbauservice komplexe Druckgussstrukturen mit CNC-Bearbeitung und Präzisionstoleranzen. Produkt anzeigen →
Kühlung und thermischer Ausgleich: Wo Zykluszeit gewonnen wird
Die Zykluszeit ist hauptsächlich eine thermische Frage. Wenn ein Bereich des Werkzeugs heiß bleibt, während der Rest abkühlt, wird das Teil an einer Stelle zu früh und an einer anderen zu spät ausgeworfen, was sich in Verformungen, Porosität oder Oberflächenfehlern bemerkbar macht.
Wir konzipieren die Kühlung rund um das Teil, nicht rund um die Matrizenbasis: Kanäle in der Nähe von schweren Abschnitten, Leitbleche oder Blasen, wo die Geometrie tief ist, und separate Kreisläufe, wo ein Schlitten oder Kern eine andere Temperatur benötigt. Bei Gehäusen mit engen Toleranzen wie einem Radar- oder Basisstationsgehäuse entscheidet auch die thermische Auslegung darüber, ob die Dichtflächen nach der Bearbeitung flach bleiben.
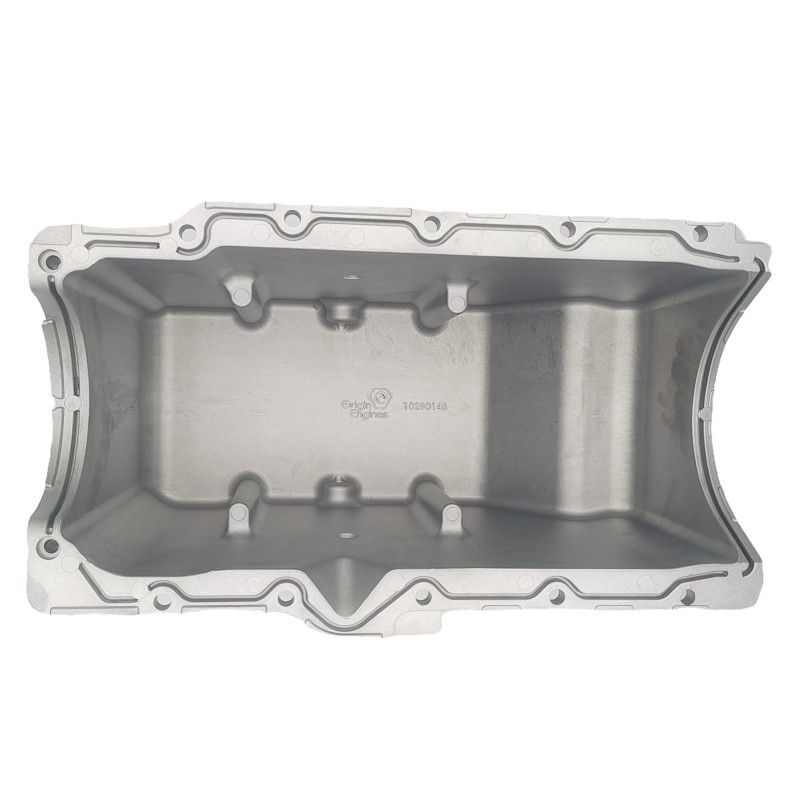
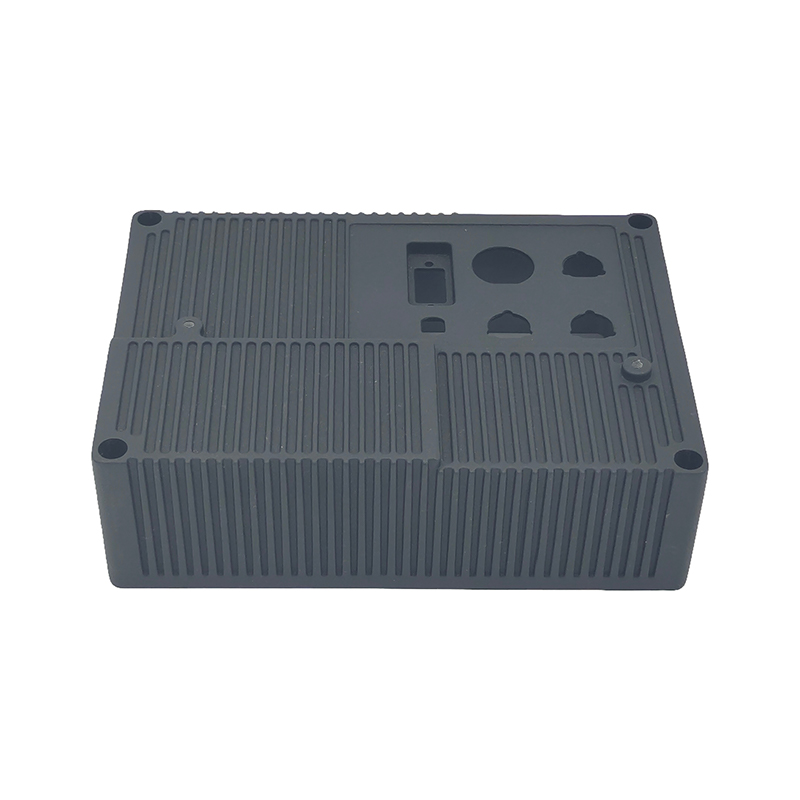 OEM/ODM-Aluminium-Radargehäuse-Druckgussteile Diese Aluminium-Hochdruckgussteile bieten Gehäusen für Radargeräte strukturellen Schutz, Wärmeableitung, elektromagnetische Abschirmung und Optionen für kundenspezifisches Formendesign und Oberflächenbehandlung. Produkt anzeigen →
Werkzeugstahl, Verschleiß und Wartung
Die Materialauswahl richtet sich nach der Aufgabe. Hohlraum- und Kerneinsätze werden normalerweise aus Warmarbeits-Gesenkstahl geschnitten, gehärtet und angelassen, um ein Gleichgewicht zwischen Zähigkeit und Hitzebeständigkeit zu gewährleisten, da ein Druckgusswerkzeug eher thermischen Wechseln als einer Dauerbelastung ausgesetzt ist. Für Schieber, Kerne und Anschnitteinsätze können unterschiedliche Qualitäten verwendet werden, und lötgefährdete Bereiche profitieren manchmal von einer Oberflächenbehandlung.
Das Design muss auch an den Tag denken, an dem das Werkzeug die Druckmaschine verlässt. Einsätze sollten abnehmbar, Wasserleitungen zugänglich und Verschleißteile austauschbar sein, ohne dass die Matrizenbasis neu bearbeitet werden muss. Durch die Planung von Ersatzkavitäten, Anschnitteinsätzen und Auswerferstiften in der Konstruktionsphase wird eine zweiwöchige Unterbrechung zu einem Nachmittagsjob. Dasselbe zukunftsorientierte Denken gilt stromabwärts, wo Optionen für die Nachbearbeitung zum Entgraten, Bearbeiten und Oberflächenfinish sind einfacher, wenn das Werkzeug sie bereits unterstützt.
Designfehler, die in der Produktion auftauchen
Manche Probleme kommen so häufig vor, dass wir gezielt danach suchen:
- Die Wandstärke wird als gleichmäßig angenommen und nicht abschnittsweise überprüft.
- Die Anschnitte dienen eher der Zweckmäßigkeit als dem Füllmuster.
- Zu wenige Entlüftungsöffnungen, zu klein oder durch die Ejektoranordnung blockiert.
- Kühlleitungen, die die dicksten Abschnitte des Teils verfehlen.
- Auswerferstifte landen auf kosmetischen oder dichtenden Oberflächen.
- Schlitten, die im CAD funktionieren, aber keinen Platz für Verschleißplatten oder Schmierung lassen.
Nichts davon ist exotisch. Sie werden einfach übersehen, wenn ein Werkzeug in Eile entwickelt wird.
Wie sich das Werkzeugdesign je nach Anwendung verändert
Mit der gleichen Methode entstehen sehr unterschiedliche Werkzeuge, je nachdem, wo das Gussstück landet. Ein strukturelles Automobilteil kann anhand seiner Festigkeit und inneren Stabilität beurteilt werden, während ein Beleuchtungsgehäuse anhand der Wärmeableitung und des Erscheinungsbilds beurteilt wird. Elektrische Antriebs- und Steuergehäuse kombinieren oft dünne Wände mit bearbeiteten Dichtflächen, was das thermische Design und den Auswurfplan in entgegengesetzte Richtungen verschiebt.
Aus diesem Grund konzentrieren wir uns beim Designgespräch auf die Anwendung und nicht auf eine generische Vorlage.
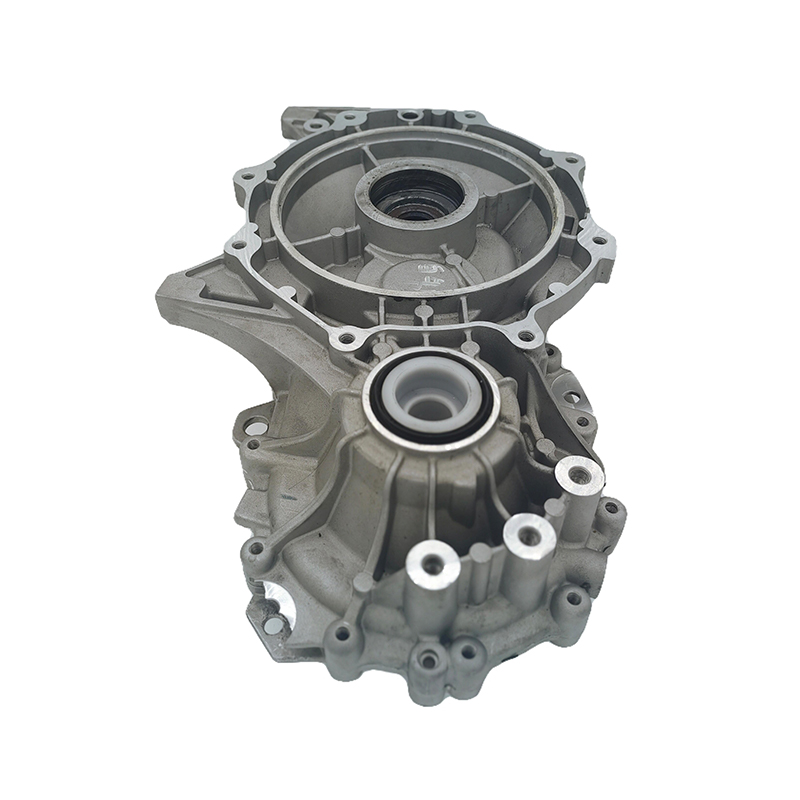
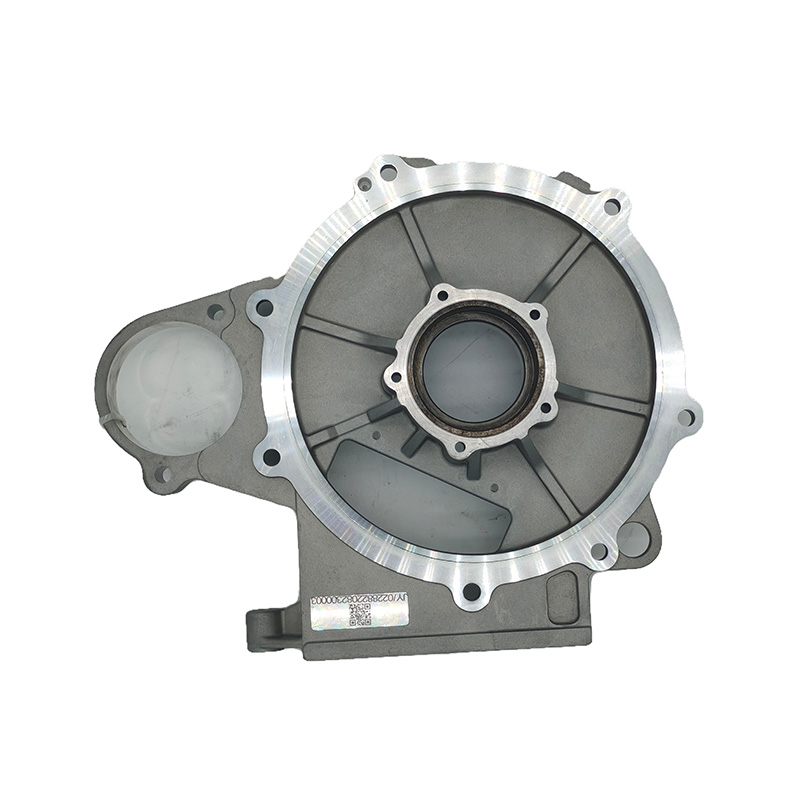 NEV-Elektroantriebssystem, Druckgussteile aus Aluminiumlegierung Für Motoren und Steuermodule von New-Energy-Fahrzeugen bieten diese leichten Aluminium-Druckgussteile strukturelle Festigkeit, Wärmeleitfähigkeit, Korrosionsbeständigkeit und Präzisions-Hochdruckguss. Produkt anzeigen →
Warum der interne Werkzeugbau die Konversation verändert
Wenn die Leute, die das Werkzeug entwerfen, es auch schneiden, ausprobieren und ausführen, verkürzen sich die Feedbackschleifen. Eine in der Simulation vorgeschlagene Änderung kann im selben Gebäude getestet werden, und die Ingenieure, die den Kühlkreislauf entworfen haben, sind diejenigen, die an der Presse stehen, wenn die ersten Muster herauskommen.
Unser Formenbau Das Team arbeitet mit den Guss- und CNC-Abteilungen zusammen, so dass eine Konstruktionsentscheidung nie isoliert von der Maschine, auf der sie läuft, oder der darauffolgenden Bearbeitung getroffen wird.
Fragen, die wir zum Design von Druckgusswerkzeugen hören
Wie lange dauert die Werkzeugkonstruktion?
Bei einem typischen Aluminiumteil dauert es eher Wochen als Monate, wobei die Prüfungsphase davon abhängt, wie schnell die Zeichnung und die Mengenprognose vereinbart werden. Es kostet später fast immer mehr Zeit, diese Phase zu überstürzen.
Kann ein Werkzeug für mehr als ein Teil ausgelegt werden?
Manchmal. Familienwerkzeuge und austauschbare Einsätze sind sinnvoll, wenn die Teile eine gemeinsame Legierung, einen Größenbereich und ein Anforderungsmuster aufweisen. Sie machen weniger Sinn, wenn eine Änderung an einem Teil das thermische Gleichgewicht der anderen stören würde.
Welche Informationen benötigen Sie zu Beginn?
Ein 3D-Teilemodell oder eine übersichtliche 2D-Zeichnung, die Legierung, das voraussichtliche Jahresvolumen, die Nachbearbeitungsschritte und eventuelle Qualitätsanforderungen wie Druckdichtigkeit oder Maßtoleranzen.
Das Design von Druckgusswerkzeugen ist nicht der sichtbarste Teil eines Gussprojekts, aber es ist der Teil, der darüber entscheidet, wie sich der Rest des Projekts anfühlt. Bringen Sie die Befüllung, die Kühlung und den Auswurf direkt auf das Papier, und die Produktion wird zu einer Frage der Disziplin und nicht der Brandbekämpfung. Wenn Sie sich in der Anfangsphase eines Teils befinden und eine zweite Meinung zum Werkzeugkonzept wünschen, schauen wir uns jederzeit gerne die Zeichnung an und besprechen sie mit Ihnen.

 1 Gebäude Nr. 1 Nr. 226. Tiantaishan Road, Daqi Street. Bezirk Beilun, Stadt Ningbo, Provinz Zhejiang, China
 +86-15967858563

