 English
 Español
 Deutsch
 русский
Wenn Sie mit der Fingerspitze über einen aussortierten Aluminiumguss streichen, spüren Sie manchmal eine dünne Naht: eine Linie, die wie ein Kratzer aussieht, sich aber wie ein Riss verhält. In einer Hochdruck-Druckgusserei handelt es sich bei dieser Naht normalerweise um eine Kaltnaht. Es entsteht dort, wo zwei Ströme flüssigen Metalls im Inneren des Hohlraums aufeinandertreffen, und wenn sich ihre Vorderseiten berühren, ist einer oder beide so weit abgekühlt, dass die Oberflächen nicht mehr miteinander verschweißen. Was zurückbleibt, ist eine sichtbare Linie, eine schwache Ebene direkt unter der Haut und ein Teil, das eine schnelle Sichtprüfung bestehen kann, aber später einen Dichtheitstest oder eine Ermüdungsbelastung nicht besteht.
Das Ermutigende daran ist, dass Cold Shuts selten zufällig sind. Sie neigen dazu, Schuss für Schuss an derselben Stelle am selben Teil aufzutreten, und ein wiederholbarer Fehler hat normalerweise eine wiederholbare Ursache. Im Folgenden erfahren Sie, wie wir einen Kaltverschluss in der Werkstatt identifizieren, wie wir ihn von ähnlich aussehenden Fehlern trennen und wie Füllmuster, thermisches Gleichgewicht der Matrize und Formdesign darüber entscheiden, ob das Metall tatsächlich schmilzt.
Stellen Sie zunächst sicher, dass es sich tatsächlich um einen Cold Shut handelt
Bevor Sie Maschinenparameter berühren, stellen Sie sicher, dass es sich bei der Linie vor Ihnen um eine Kaltabschaltung und nicht um etwas anderes handelt. Diese vier Mängel werden ständig verwechselt und jeder einzelne führt zu einem anderen Korrekturweg. Eine Eindringprüfung, ein Schnitt durch die Linie oder das Brechen des Teils entlang der Naht wird die Frage normalerweise in wenigen Minuten klären.
| Defekt | Wie es aussieht | Wo es normalerweise erscheint | Was es Ihnen sagt |
|---|---|---|---|
| Kalt geschlossen | Abgerundete oder ausgefranste Naht an der Stelle, an der sich zwei Fließfronten treffen, manchmal dunkel oder leicht gestuft | Wo Fließfronten zusammenlaufen, weit entfernt vom Anguss, hinter einem Vorsprung oder im letzten Füllbereich | Metallfronten verloren Wärme, bevor sie verschmelzen |
| Fließmarke | Flache Wellung oder Band, glatt im Griff, keine Stufe oder Naht | In der Nähe des Tors oder entlang der Oberfläche einer schnellen Aufschüttung | Problem mit der Oberflächenerscheinung, keine strukturelle Naht |
| Fehllauf | Fehlendes Metall: kurze Rippe, ungefüllte Ecke, abgerundete, unvollständige Kante | Dünne Abschnitte und das Ende der Füllung | Das Befüllen wurde gestoppt, bevor die Kavität vollständig war |
| Knacken | Scharfe Linie mit hellen Kanten, die sich unter Last öffnet | Ecken, Auswurfstiftbereiche, abrupte Dickenübergänge | Mechanischer oder thermischer Stress, kein Fusionsproblem |
Eine zusätzliche Überprüfung lohnt sich. Wenn das Teil abdichten oder Lasten tragen muss, schneiden Sie die Linie durch, anstatt sich auf die Oberfläche zu verlassen. Ein kalter Verschluss, der die Oberfläche erreicht, setzt sich fast immer bis zu einer gewissen Tiefe in der Wand fort, während eine Fließspur innerhalb weniger Zehntelmillimeter verschwindet.
Warum die Metallfronten nicht verschmelzen
Die Gießtemperatur ist nicht die Gießtemperatur
Die Erhöhung der Metalltemperatur ist der erste Instinkt und oft der falsche erste Schritt. Eine Front kann aus Gründen kalt ankommen, die nichts mit dem Ofen zu tun haben: eine lokal gekühlte Formoberfläche, ein langer, dünner Fließweg, ein langsamer Abschnitt im Schussprofil oder ein Sprühmuster, das einen Bereich der Kavität überkühlt. Messen Sie die Temperatur der Formoberfläche an mehreren Punkten des tatsächlichen Teils, anstatt sich auf einen Durchschnittswert zu verlassen, der von der Platte gemessen wird.
Das Füllmuster bestimmt, wo die Fronten aufeinander treffen
Das Aufeinandertreffen zweier Fronten ist an sich kein Mangel; Sie treffen bei jedem Schuss aufeinander und verschmelzen normalerweise unsichtbar. Sie versagen, wenn sie mit zu wenig Wärme und zu wenig kinetischer Energie ankommen, um sich zusammenzufügen. Torposition, Läufergröße und Anzahl der Tore entscheiden darüber, wo sich die Fronten treffen und wie warm sie in diesem Moment noch sind. Überläufe, Entlüftungen und Vakuum gehören zum selben System, da sie das letzte und kälteste Metall an einen kontrollierten Ort leiten, anstatt es eine Naht über einer Dichtfläche schließen zu lassen.
Lassen Sie die Suche durch den Fehlerort eingrenzen
Die Position der Linie verrät Ihnen viel, bevor Sie eine einzelne Einstellung ändern.
- Weit weg vom Tor: Die Front ist zu weit gereist und zu kalt angekommen. Überprüfen Sie die Fließlänge, die Wandstärke und die Mitte des Schussprofils.
- Direkt hinter einem Loch, einem Vorsprung oder einer Einlage: Das Metall musste geteilt und wieder zusammengefügt werden, daher benötigen beide Zweige genügend Hitze und Geschwindigkeit, um auf der anderen Seite zu verbinden.
- In einem dünnen Abschnitt oder bei einer plötzlichen Dickenänderung: Dort verlässt die Hitze das Metall schnell. Die lokalen Kühlungs- und Schusszeitpunkte sind die ersten Punkte, die überprüft werden müssen.
- In der Nähe eines Überlaufs, einer Entlüftung oder des erwarteten letzten Füllbereichs: Das Füllsystem leitet das kälteste Metall möglicherweise an die falsche Stelle oder das Überlaufvolumen ist möglicherweise zu klein, um es aufzunehmen, bevor es gefriert.
Eine praktische Routine zur Fehlerbehebung
- Bestätigen Sie die Art des Fehlers mit einer Eindringprüfung oder einem Schnitt durch die Leitung.
- Notieren Sie genau, wo es am Teil sitzt, und markieren Sie es auf einer Zeichnung oder einem Foto.
- Überprüfen Sie die Metalltemperatur und die Oberflächentemperatur der Matrize an dieser Stelle, nicht am Ofen oder an der Aufspannplatte.
- Überprüfen Sie Tore, Läufer, Überläufe, Entlüftungsöffnungen und Vakuum, bevor Sie das Schussprofil anpassen.
- Ändern Sie jeweils eine Variable und dokumentieren Sie die Einstellung, die sie behoben hat, damit sie den nächsten Formwechsel übersteht.
- Überprüfen Sie die interne Qualität erneut, sobald die sichtbare Linie verschwindet. Eine saubere Oberfläche ist kein Beweis dafür, dass die Naht geschlossen ist.
Das Risiko eines Kaltabbruchs aus der Fassung bringen
Die meisten Cold Shuts sind in der Form kostengünstiger zu verhindern als auf der Maschine zu verfolgen. Wenn die Form eingebaut ist unsere eigene Formenbau Anschnitt, Angussgeometrie, Überlaufplatzierung und Kühlanordnung können anhand des erwarteten Füllmusters überprüft werden, während das Design noch auf dem Bildschirm angezeigt wird. Mithilfe der Simulation wird dann eine spezifische Hypothese darüber getestet, wo sich die Fronten treffen werden, und nicht um eine farbenfrohe Animation zu erstellen.
Umgekehrt, ausgehend von einem Defekt an einem bestehenden Teil, geht es oft darum, einen Überlauf zu vergrößern, eine lokale Kühlleitung hinzuzufügen oder einen Angusskanal leicht zu öffnen. Diese Art der Formanpassung, gefolgt von einem neuen Probeschuss, ist für uns Routinearbeit in den Bereichen Automobil-, Kommunikations- und Industriegehäuse.
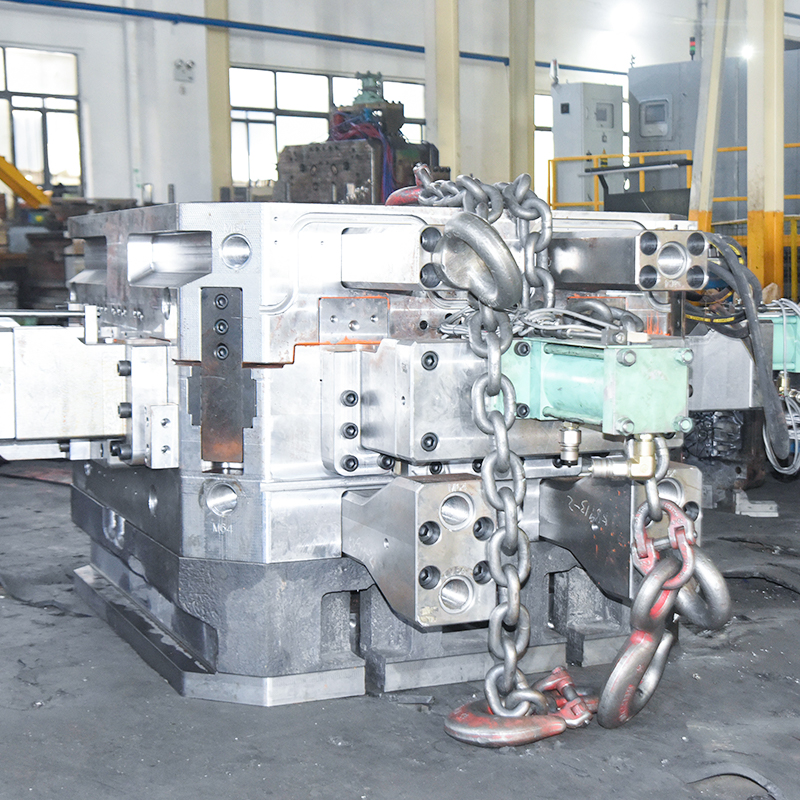 Herstellung von Hochdruck-Druckgussformen aus Aluminiumlegierung Kundenspezifische H13/DIEVAR-Druckgussformen für dünnwandige, luftdichte Gehäuse; CAD/CAM-Design, CNC, EDM und Versuchsproduktion unterstützen Füllung und Stabilität. Produkt anzeigen →
Dünne Wände und lange Fließwege: Wo sich kalte Abschlüsse verstecken
Bei manchen Geometrien ist die Fehlertoleranz einfach geringer. Gehäuse von Funkeinheiten, Basisstationen und elektronischen Steuergehäusen sind typischerweise dünnwandig mit langen Strömungswegen und viele von ihnen müssen luftdicht sein. Das Metall muss flüssig genug bleiben, um Rippen und Ecken zu füllen, und die letzten Fronten müssen noch genug Wärme transportieren, um auf einer Dichtfläche zu verschmelzen. In diesen Teilen bleibt ein Kaltverschluss selten kosmetisch, da es sich um ein Leck handelt, das im Testtank oder im Feld sichtbar wird.
Für diese Art von Geometrie besteht die praktische Reihenfolge darin, kürzere Strömungslängen, ein großzügiges Überlaufvolumen und eine thermische Anordnung zu entwerfen, die das andere Ende des Hohlraums warm hält. Es hilft auch, sich im Rahmen der Angebotserstellung auf einen realistischen Oberflächenstandard zu einigen, damit ein harmloser Fließfleck nicht bereits vor Produktionsbeginn als Kaltverschluss abgelehnt wird.
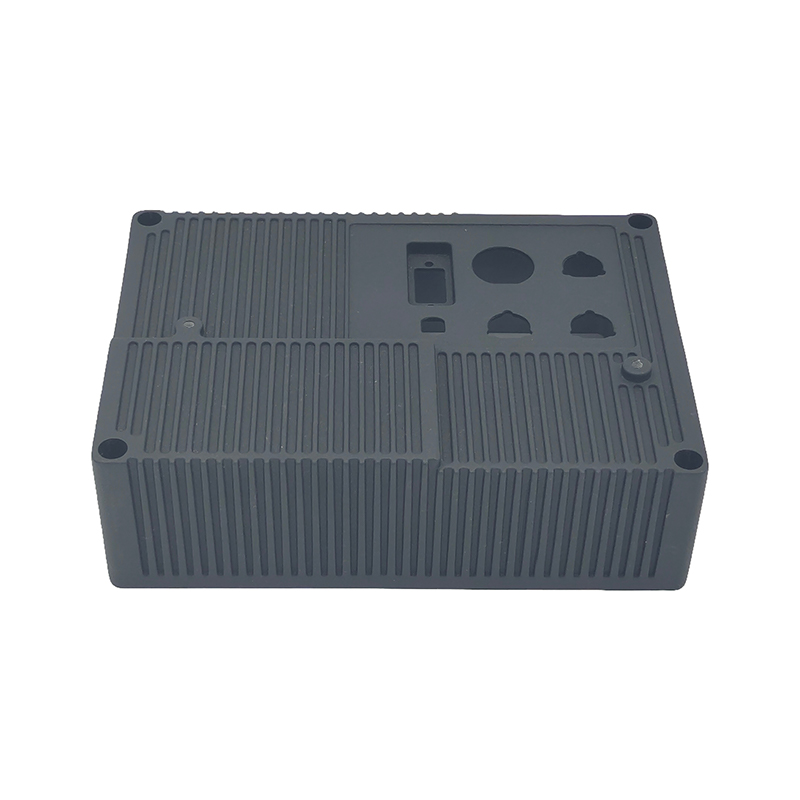 Lieferanten von Radargehäuse-Druckgussteilen Ningbo Jinyao Machinery Co., Ltd. ist ein Lieferant von Radargehäuse-Druckgussteilen in China und eine Gießerei für Radargehäuse-Druckgussteile. Und ist ein Unternehmen, das Industrie und ... integriert Produkt anzeigen →
Den Prozess in der täglichen Produktion stabil halten
Prävention ist eine tägliche Routine und keine einmalige Lösung. Sprühdüsen verstopfen und Muster wandern, die Anzahl der Hohlräume ändert sich während der Schicht und die Düsentemperatur ändert sich bei jeder Unterbrechung oder Pause. Dadurch, dass der Prozess Schuss für Schuss im selben Fenster gehalten wird, bleiben die Strömungsfronten warm genug, um zu verschmelzen.
Es hilft auch, sich daran zu erinnern, dass ein Cold Shut nicht nur ein Problem in der Casting-Phase ist. Trimmen, Entgraten und andere Nachbearbeitungstechniken Hier wird häufig eine Naht sichtbar, die die Gussphase überstanden hat. Daher sollten Inspektionspläne die beiden Phasen verbinden, anstatt sie als separate Abteilungen zu behandeln.
Wenn Sie an einem Kaltverschlussproblem an einem Teil arbeiten, das Sie bereits produzieren, oder wenn Sie kurz vor der Markteinführung eines neuen Gehäuses stehen und das Risiko lieber von Anfang an ausdenken möchten, schauen sich unsere Ingenieure gerne die Zeichnung und das Füllmuster mit Ihnen an. Die Frage, die uns immer wieder stellt, ist nicht, wie man die Temperatur erhöht, sondern warum das Metall an dieser Stelle nicht schmolz. Beantworten Sie diese Frage ehrlich und die Lösung wird normalerweise offensichtlich.
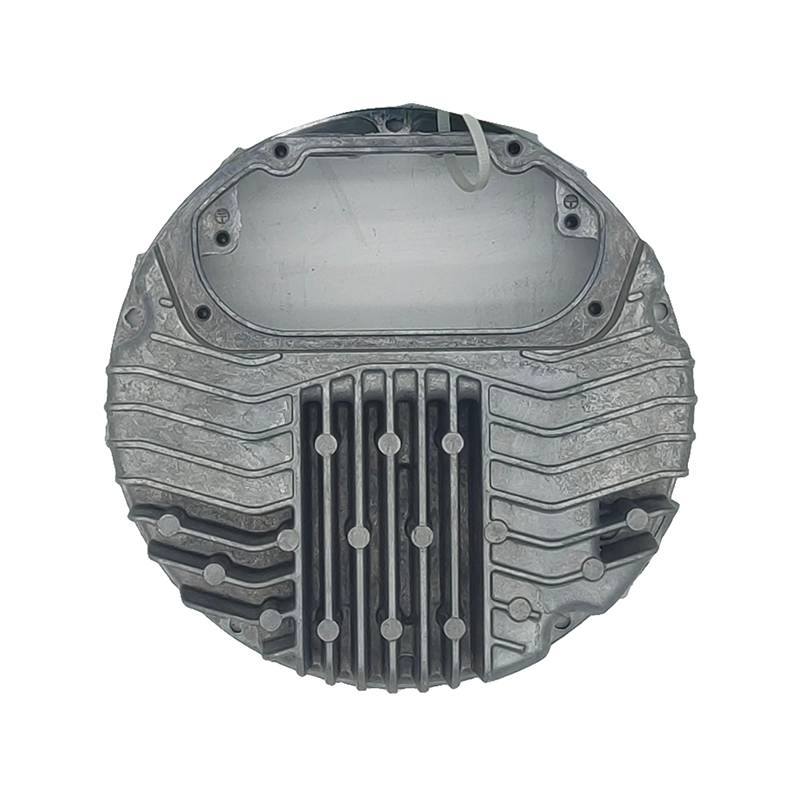 Gehäuse aus Aluminiumdruckguss für elektronisches EV-Steuerungssystem Aluminium-ADC12-Druckgussteile für elektronische Steuerungssysteme von Elektrofahrzeugen, mit Vakuumguss, Wärmemanagement, Dichtungsintegration und CNC-Toleranzen für leckageempfindliche Gehäuse. Produkt anzeigen →

 1 Gebäude Nr. 1 Nr. 226. Tiantaishan Road, Daqi Street. Bezirk Beilun, Stadt Ningbo, Provinz Zhejiang, China
 +86-15967858563

