 English
 Español
 Deutsch
 русский
Wenn Sie Angebote für eine kundenspezifische Aluminiumkomponente vergleichen, liegt der Schwerpunkt normalerweise unmittelbar auf dem Preis pro Teil und den Werkzeugkosten. Die tiefere Frage ist, ob der Lieferant Ihre Toleranzen, Oberflächenbeschaffenheit und strukturellen Anforderungen während des gesamten Produktionslaufs einhalten kann.
Aluminiumdruckguss ist das wirtschaftlichste Verfahren zur Herstellung Tausender komplexer, leichter Aluminiumteile mit dünnen Wänden, strenger Maßkontrolle und einer glatten Oberflächenbeschaffenheit. Der Zyklus spritzt geschmolzenes Metall unter hohem Druck in eine gehärtete Stahlform, verfestigt es in Sekundenschnelle und wiederholt sich mit vorhersehbarer Stabilität. Die anfänglichen Werkzeugkosten sind der Kompromiss und machen nur dann Sinn, wenn das Produktionsvolumen hoch genug ist, um es zu amortisieren.
Wie der Aluminium-Druckgussprozess funktioniert
Der Aluminium-Druckgusszyklus folgt einem genau definierten Ablauf, der sich bei großen Produktionsläufen mit minimalen Abweichungen wiederholt.
- Matrizenvorbereitung: Die beiden Matrizenhälften werden gereinigt, geschmiert und zusammengespannt.
- Einspritzen: Geschmolzenes Aluminium wird mit hohem Druck, typischerweise 10.000 bis 20.000 psi (70 bis 140 MPa), in den Formhohlraum gepresst.
- Halten: Der Druck wird aufrechterhalten, während das Metall erstarrt und die Schrumpfung ausgleicht.
- Auswerfen: Die Matrize öffnet sich und das Gussstück wird durch Auswerferstifte herausgedrückt.
- Beschneiden: Grat- und Angussmaterial werden vor dem nächsten Zyklus oder vor der Sekundärbearbeitung entfernt.
Der gesamte Zyklus dauert in der Regel zwischen 30 und 90 Sekunden, je nach Teilegewicht und Wandstärke. Geschmolzenes Aluminium gelangt mit etwa 660 bis 700 °C in die Form. Aluminium wird fast immer auf einer Kaltkammermaschine gegossen, da die Gießkammer und der Kolben nicht dauerhaft in das heiße Metall eingetaucht sind. Heißkammermaschinen sind schneller, ihr untergetauchter Schwanenhals würde jedoch durch aggressives geschmolzenes Aluminium beschädigt.
| Funktion | Heiße Kammer | Kältekammer |
|---|---|---|
| Kompatible Metalle | Zink, etwas Magnesium | Aluminium, Kupfer, Magnesium |
| Zyklusgeschwindigkeit | Schneller für Kleinteile | Langsamer, aber für Strukturteile geeignet |
| Lebensdauer mit Aluminium | Nicht empfohlen | Lang und stabil |
| Typische Anwendungen | Kleine Präzisionsteile aus Zink | Automobil-, Industrie- und Verbraucheraluminiumkomponenten |
Werkzeug- und Formenkonstruktion bestimmen die Teilequalität
Die Werkzeugausstattung ist die größte Anfangsinvestition und die wichtigste Variable im Aluminium-Druckgussprozess. Eine gut gestaltete Matrize wird aus gehärtetem Werkzeugstahl, typischerweise H13-Warmarbeitsstahl, gefertigt und enthält Wasserkühlungskanäle, Einsätze, Schieber und Auswerfermechanismen. Die Werkzeuggeometrie steuert direkt die Wandstärke, den Entformungswinkel, die Position der Trennlinie und die Anschnittposition.
Ungleichmäßige Wandstärken, unzureichende Formschräge und schlechte Anschnittplatzierung sind die Konstruktionsfehler, die am häufigsten zu Schrumpfporosität, Kaltverschlüssen und Teilen außerhalb der Toleranz führen. Die Anordnung der Kühlkanäle bestimmt die Zykluszeit und verhindert Verformungen, indem sie eine gleichmäßige Wärmeabfuhr fördert. Ein für die spezifische Geometrie ausgelegter Matrizensatz kann mehr als 100.000 Schüsse liefern, bevor eine Nacharbeit erforderlich ist.
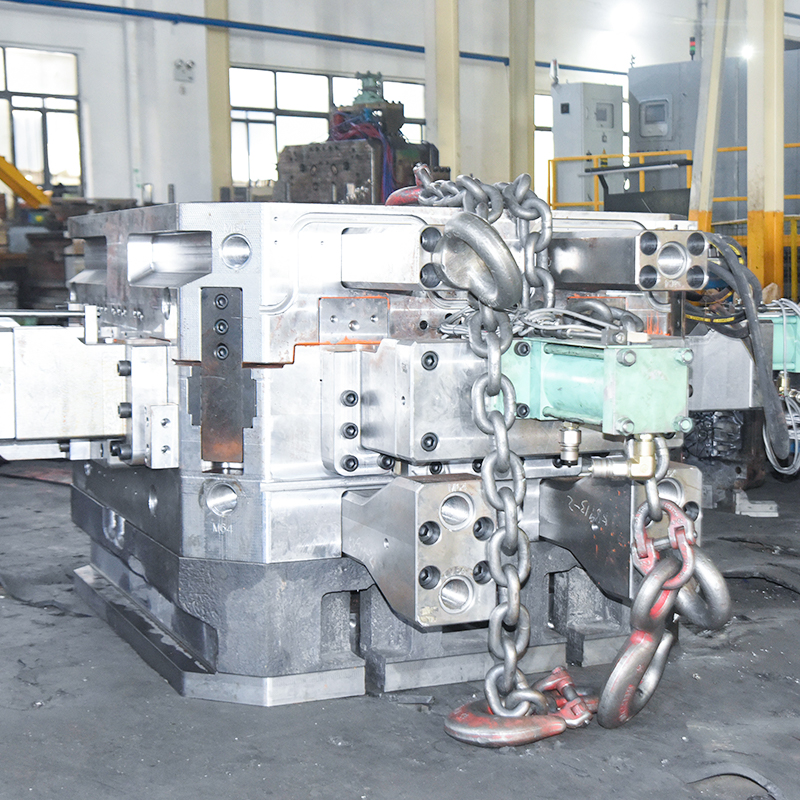 Herstellung von Hochdruck-Aluminium-Druckgussformen für kundenspezifische Teile Dieser Formenbauservice unterstützt komplexe Geometrien und hohe Präzision für Automobil-, Haushaltsgeräte- und Baumaschinenteile. Interne Werkzeuge ermöglichen eine schnellere Iteration und vollständige Kontrolle über Prozessanpassungen, wodurch die Durchlaufzeit verkürzt und eine gleichbleibende Qualität sichergestellt wird. Produkt anzeigen →
Wenn ein Lieferant Formen im eigenen Haus baut, kann er während der Entwicklung schneller iterieren. Das verkürzt die Vorlaufzeit und gibt dem Gießteam die volle Kontrolle, wenn nach dem ersten Versuch Prozessanpassungen erforderlich sind.
Formenbau und -herstellung haben sich durch die simulationsgesteuerte Produktionsentwicklung weiterentwickelt, wodurch die Notwendigkeit wiederholter physischer Tests während der Werkzeugqualifizierung verringert wird. Design der Hochdruck-Druckgussform hat stark von dieser Ingenieursdisziplin profitiert. Werkzeugstil, Matrizenstahlsorte und Anschnittgeometrie bestimmen auch, wie schnell ein Teil Maßstabilität erreicht.
Auswahl der richtigen Aluminiumlegierung
Die Legierungsspezifikation bestimmt die Druckdichtheit, Bearbeitbarkeit, Korrosionsbeständigkeit und wie gut das Teil auf Oberflächenbehandlungen reagiert. Die drei gängigsten Aluminium-Druckgusslegierungen sind A380, A383 und A360, jede mit einem unterschiedlichen Festigkeits- und Oberflächenprofil.
| Legierung | Typische Anwendungen | Hauptmerkmale |
|---|---|---|
| A380 | Strukturteile, Gehäuse, Halterungen | Beste Rundumbearbeitbarkeit und bestes Verhältnis von Festigkeit zu Gewicht |
| A383 | Komplexe dünnwandige Gussteile | Verbesserte Füllfähigkeit und Heißrissbeständigkeit |
| A360 | Marine, chemische, stark korrodierende Umgebungen | Überlegene Korrosionsbeständigkeit und höhere Dehnung |
A380 ist die Standardwahl für die meisten Struktur- und Allzweckkomponenten, da es Bearbeitbarkeit, Zugfestigkeit und Gießbarkeit in Einklang bringt. A383 wird für Teile mit feinen Details oder dünnen Abschnitten verwendet, die sonst schwer zu füllen wären. A360 wird bevorzugt, wenn das Teil einer korrosiven Umgebung ausgesetzt ist oder eine bessere Duktilität erfordert. Eine frühzeitige Auswahl der Legierung verhindert später kostspielige Werkzeuganpassungen, da die Legierung das Fließverhalten, die Erstarrung und die erforderlichen Formschrägen beeinflusst.
Prozessvariationen, die spezifische Qualitätsherausforderungen lösen
Beim Standard-Hochdruckdruckguss lassen sich die meisten Aluminiumkomponenten gut verarbeiten, einige Konstruktionen erfordern jedoch geänderte Ansätze, um bestimmte Qualitätsziele zu erreichen.
Vakuumunterstützter Hochdruck-Druckguss
Vor dem Einspritzen wird ein Vakuum aus dem Formhohlraum gezogen, um eingeschlossene Luft zu entfernen. Das Ergebnis ist eine geringere Porosität und eine bessere Druckdichtigkeit, was für Hydraulikgehäuse und Teile zur Flüssigkeitshandhabung in der Automobilindustrie von entscheidender Bedeutung ist. Das vakuumunterstützte Gießen erhöht die Kosten und sollte daher Komponenten vorbehalten bleiben, die Dichtheit oder strukturelle Stabilität unter Last erfordern.
Niederdruck-Druckguss
Der Gasdruck drückt das geschmolzene Aluminium nach oben in die Form. Die Füllung erfolgt langsamer und kontrollierter, wodurch eine sauberere Mikrostruktur für große Strukturkomponenten wie Räder oder schwere Gehäuse entsteht. Es wird auch für Teile verwendet, bei denen beim Hochgeschwindigkeitsfüllen eingeschlossene Oxideinschlüsse nicht akzeptabel wären.
Halbfester Druckguss
Anstelle von vollständig geschmolzenem Metall wird eine teilweise erstarrte Metallaufschlämmung in die Form eingespritzt. Dieser Weg führt zu einer geringeren Porosität und einer höheren Dimensionsstabilität, die üblicherweise für Automobil- und Elektronikgehäuse mit hohen Toleranzen spezifiziert wird. Dies ist auch eine nützliche Option, wenn das Design große thermische Massenunterschiede über das Teil hinweg aufweist und eine herkömmliche Hochdruckfüllung zu inneren Hohlräumen führen würde.
Sekundäroperationen: Vom Guss bis zum fertigen Teil
Die meisten Druckgussteile sind nicht sofort nach dem Auswerfen versandbereit. Für die Entformung hinzugefügte Entformungsschrägen hinterlassen zusätzliches Metall, und viele funktionelle Oberflächen erfordern engere Toleranzen, als die Matrize von Natur aus aufnehmen kann. Typische Sekundärbearbeitungen umfassen CNC-Fräsen und -Drehen, Bohren und Gewindeschneiden, Entgraten, Besäumen und Oberflächenbehandlung wie Eloxieren oder Pulverbeschichten.
Durch die CNC-Bearbeitung nach dem Gießen können kritische Bereiche in den Bereich von ±0,01 bis ±0,05 mm gebracht werden, was für Lagersitze, Passflächen, Gewindelöcher und Ausrichtungsflächen erforderlich ist. Durch die maschinelle Bearbeitung werden auch Hautveränderungen beseitigt, die den Dichtungskontakt beeinträchtigen können.
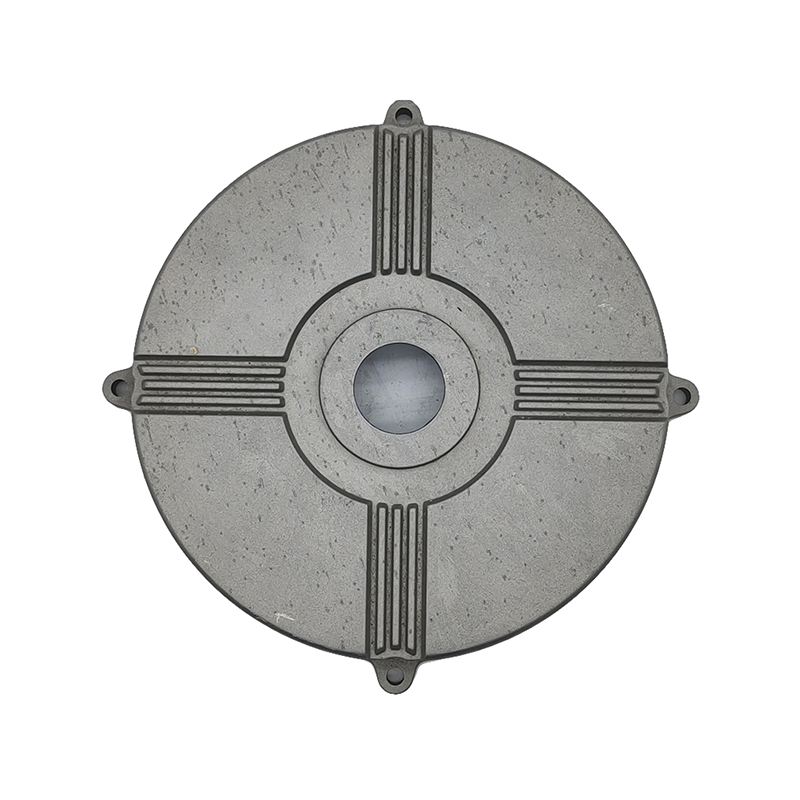 Präzisions-CNC-gefrästes Aluminium-Motorgehäuse aus Druckguss Nach dem Gießen bringt die CNC-Bearbeitung kritische Bereiche auf enge Toleranzen für Lagersitze und Rotorausrichtung. Die hausinterne Bearbeitung rationalisiert die Lieferkette und die Durchlaufzeit, während Legierungsoptionen wie A380 oder A360 unterschiedliche Endbearbeitungs- und Korrosionsanforderungen erfüllen. Produkt anzeigen →
Ein Lieferant mit hauseigener CNC-Bearbeitung kann die Lieferkette konsolidieren und die Gesamtdurchlaufzeit verkürzen. Motorgehäuse beispielsweise erfordern nach dem Gießen eine Präzisionsbearbeitung, um die Lagerpassung und Rotorausrichtungstoleranzen einzuhalten. Die Optionen für die Oberflächenveredelung variieren je nach Legierung. A380 lässt sich gut eloxieren, während A360 häufiger eingesetzt wird, wenn vor dem Lackieren oder Pulverbeschichten eine höhere Korrosionsbeständigkeit die Hauptanforderung ist.
Wo Aluminiumdruckgussteile verwendet werden
Aluminiumdruckgussteile kommen in vielen Branchen vor, da das Verfahren leichte, starre und wärmeleitende Teile in großem Maßstab herstellt.
Automobil- und New-Energy-Fahrzeuge
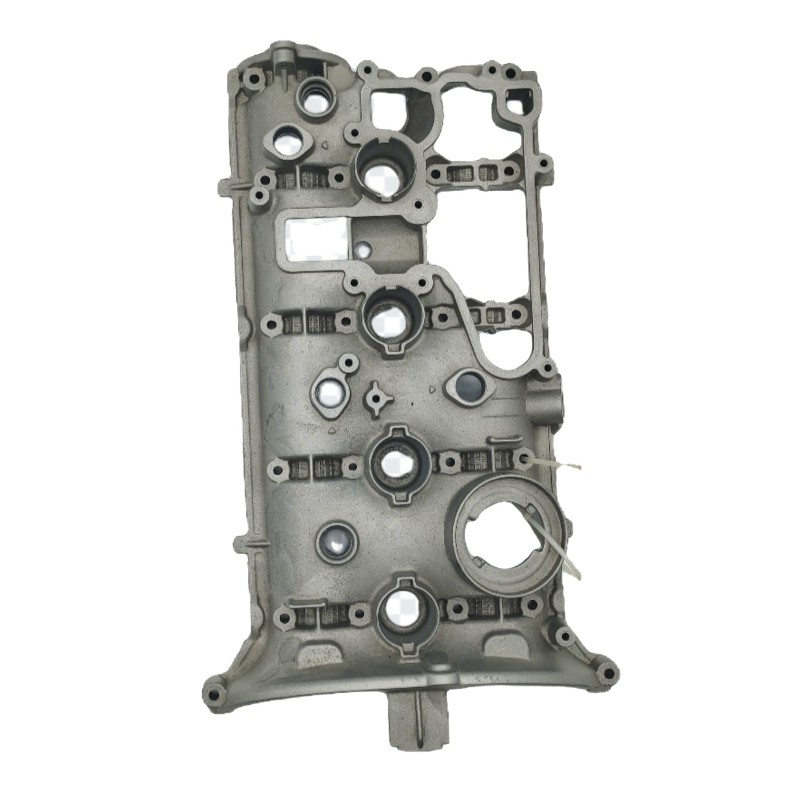
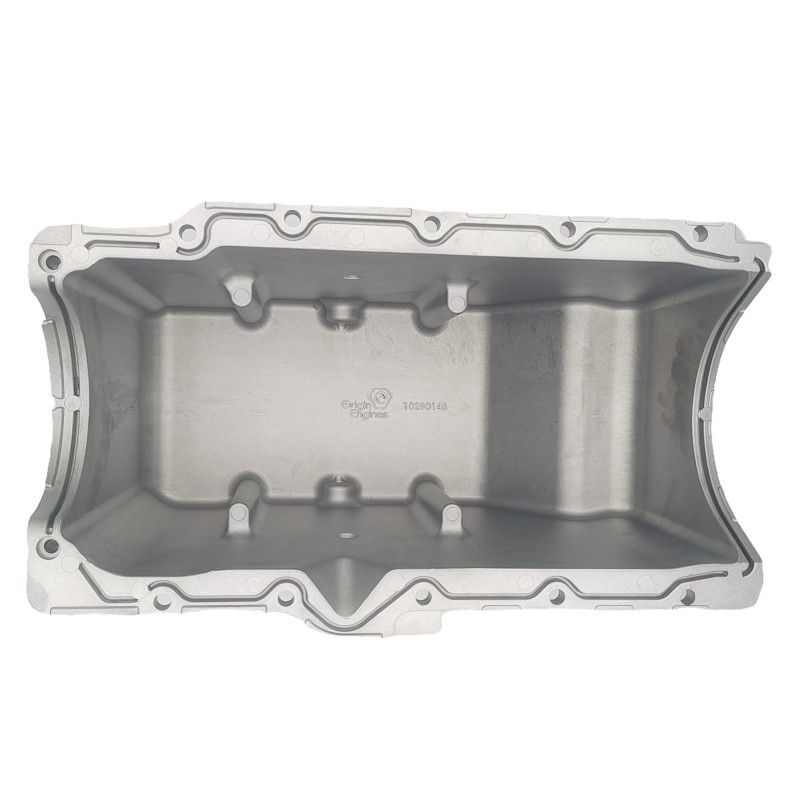
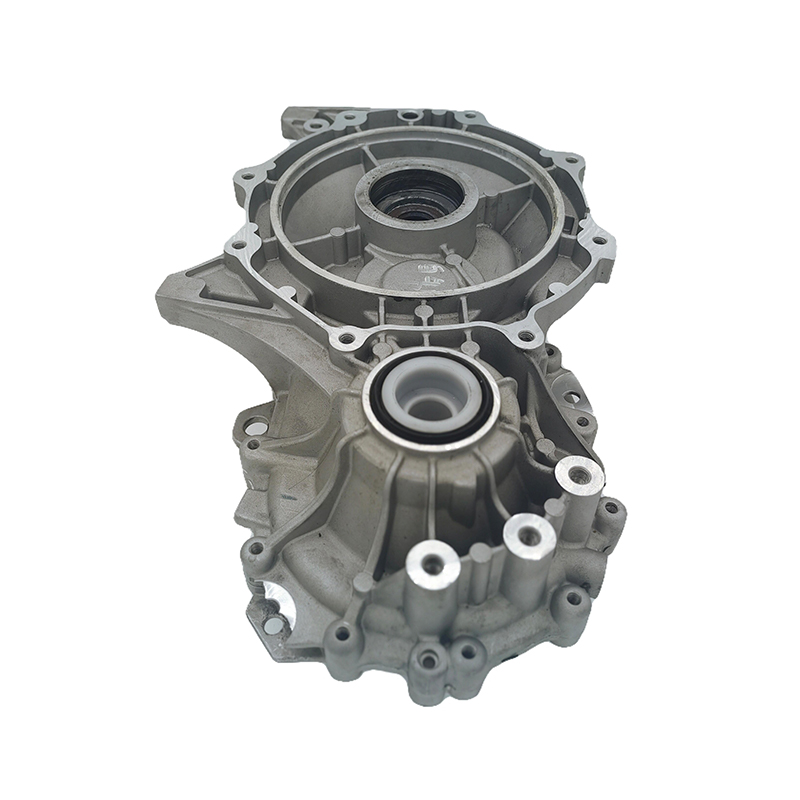
Sowohl Verbrennungs- als auch Elektrofahrzeuge sind auf Hochdruck-Aluminium-Druckgussteile angewiesen. Motorabdeckungen, Getriebegehäuse, Ölwannen, Gehäuse für Elektroantriebe und elektronische Steuerungskomponenten werden in großen Mengen und mit gleichbleibender Qualität hergestellt. Der Vorstoß zur Gewichtsreduzierung bei Fahrzeugen hat dazu geführt, dass Aluminiumdruckgussteile für Motorgehäuse und integrierte Strukturkomponenten von Elektrofahrzeugen noch wichtiger werden.
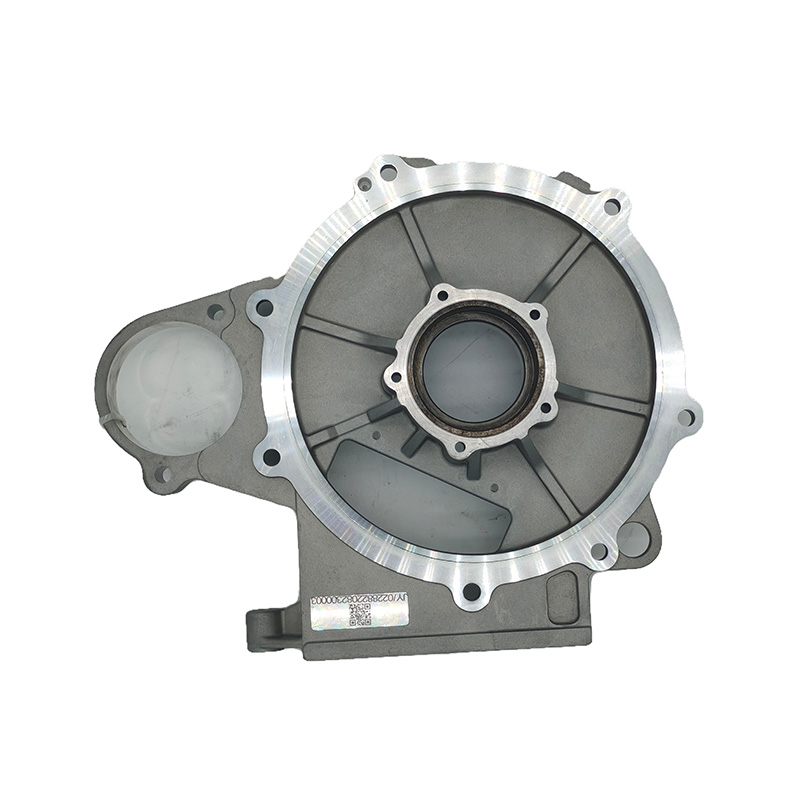 Druckguss für elektrische Antriebssysteme aus Aluminiumlegierung für Fahrzeuge Diese Druckgussteile bieten leichte, hochfeste Strukturen mit hervorragender Wärmeableitung für EV-Motoren und Steuermodule. Sie unterstützen eine effiziente Übertragung und einen stabilen Betrieb, was für die Vergrößerung der Reichweite und die Vermeidung von Überhitzung von entscheidender Bedeutung ist. Produkt anzeigen →
Für ein elektrisches Antriebssystem muss das Gussteil strukturelle Steifigkeit mit Wärmeableitung vom Motor und der Leistungselektronik kombinieren. Dadurch sind Legierungsauswahl und sekundäre Bearbeitungsentscheidungen direkt mit der thermischen und mechanischen Leistung verknüpft.
Kommunikations- und Industrieausrüstung
Basisstationsgehäuse, Radargehäuse und Signalübertragungskomponenten werden aus Druckguss hergestellt, wenn sie im Freien strukturelle Steifigkeit, Abdichtung gegen Umwelteinflüsse und Wärmemanagement benötigen. Diese Teile erfordern üblicherweise druckdichte Ecken und Montagevorsprünge für die elektronische Montage, die beide mit Druckguss einfacher zu erreichen sind als mit den meisten anderen Verfahren.
Konsum- und Industrieprodukte
Teile für Elektroroller, Gehäuse für Hilfsmotoren für Fahrräder, Beleuchtungsgehäuse, Grillkomponenten und Möbelzubehör werden alle im Aluminiumdruckguss hergestellt. Der Prozess unterstützt Montagevorsprünge, Kühlkörpermerkmale und konturierte Formen, deren Bearbeitung aus einem massiven Knüppel kostspielig wäre. Bei Straßenlaternengehäusen wird beispielsweise Aluminiumdruckguss für den Kühlkörper und die Kabelführungsgeometrie verwendet.
Was Sie vor der Auswahl eines Druckgusslieferanten überprüfen sollten
Sobald Ihre Auswahlliste fertig ist, sollte die Bewertung über den angegebenen Preis hinausgehen. Ein niedrigerer Stückpreis ist keine Garantie für ein erfolgreiches Komponentenprogramm, insbesondere wenn es um Werkzeuge und Nachbearbeitung geht. Die folgenden Faktoren bestimmen, ob ein Lieferant Ihre Anforderungen während der Vertragslaufzeit dauerhaft erfüllen kann.
- Eigene Formenkompetenz: Entwirft und baut der Lieferant seine eigenen Formen? Eigene Werkzeuge verkürzen die Qualifizierungszeit und ermöglichen eine direkte Kontrolle der Gussparameter, wenn die erste Probe die Maßprüfung nicht besteht.
- Prozesskontrolle: Werden Einspritzdruck, Legierungstemperatur, Schussgeschwindigkeit und Haltezeit überwacht und dokumentiert? Ein konsistenter Prozess unterscheidet einen zuverlässigen Lieferanten von einem Lieferanten, der nur durch Versuch und Irrtum akzeptable Teile herstellt.
- Qualitätssicherung: Werden Maßkontrolldaten bereitgestellt? Sind Materialzertifikate des Aluminiumbarrenlieferanten enthalten? Fragen Sie bei Arbeiten im Automobilbereich nach PPAP oder einer gleichwertigen Qualifikationsdokumentation.
- Nachbearbeitungskapazität: Kann der Lieferant die CNC-Bearbeitung, Entgratung und Endbearbeitung intern oder über einen qualifizierten Partner durchführen? Die Konsolidierung dieser Schritte trägt dazu bei, die dimensionale Rückverfolgbarkeit aufrechtzuerhalten.
- Branchenerfahrung: Fordern Sie bei Automobil- oder Kommunikationskomponenten den Nachweis ähnlicher Arbeiten, relevante Qualitätsaufzeichnungen und ein klares Verständnis der für Ihr Teil geltenden Porositäts- oder Dichtheitsgrenzen an.
Maßgeschneiderte Aluminium-Druckgusskomponenten für Automobilanwendungen erfordern einen Lieferanten, der dies bieten kann Dual-Track-Lösungen für ICE und NEV . Die Gesamtlebenszykluskosten sind oft niedriger, wenn der Lieferant Werkzeugbau, Guss und Nachbearbeitung unter einem Dach kontrolliert, weil dadurch die Kommunikationswege verkürzt und das Fehlerrisiko bei der Werkzeugübertragung verringert wird.

 1 Gebäude Nr. 1 Nr. 226. Tiantaishan Road, Daqi Street. Bezirk Beilun, Stadt Ningbo, Provinz Zhejiang, China
 +86-15967858563

